Inleiding
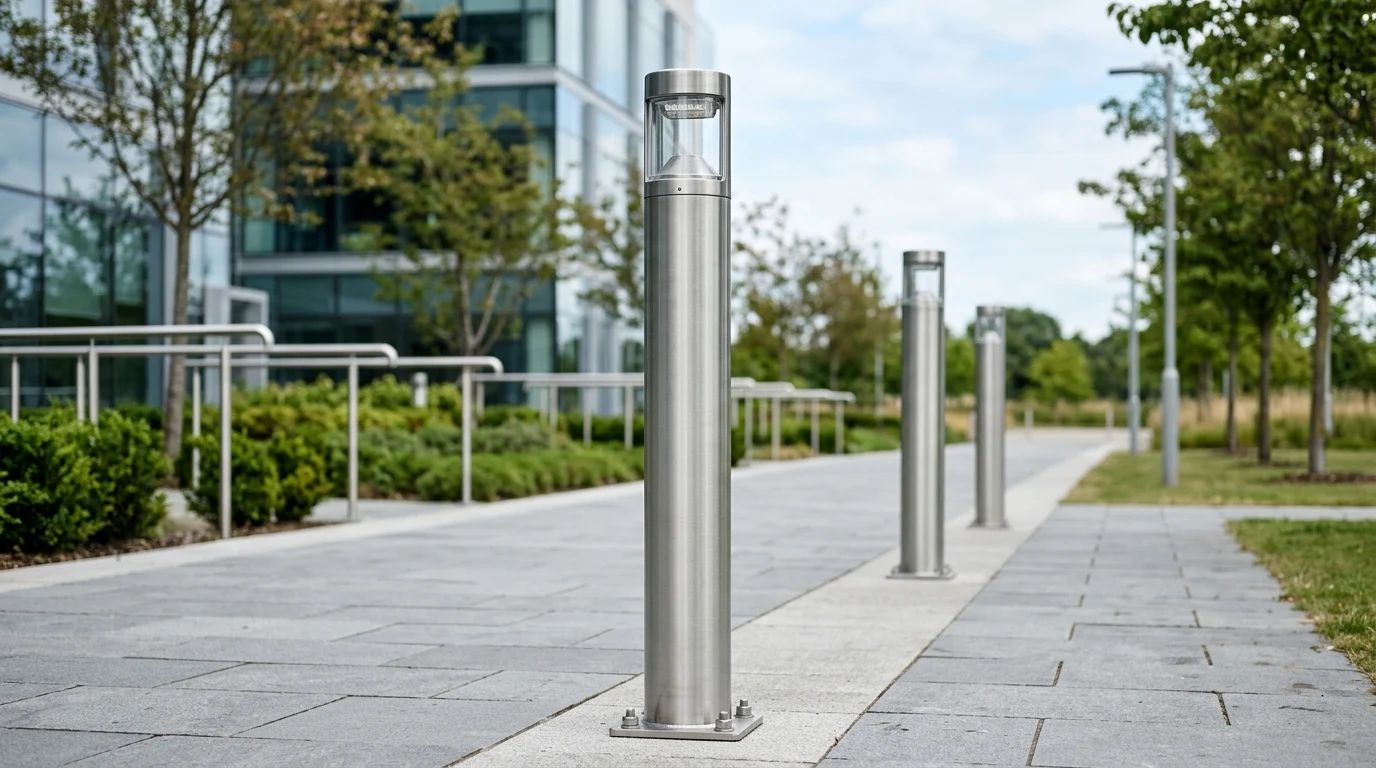
Van allooikeuse tot finale oppervlakbehandeling, die manier waarop vlekvrye staal ligpale gemaak word, beïnvloed sterkte, korrosiebestandheid, voorkoms en lewensduur direk. Hierdie artikel verduidelik die sleutelproduksiestadia, insluitend materiaalkeuse, sny en vorming, sweiswerk, polering en kwaliteit-inspeksie, sodat lesers kan sien hoe elke stap tot langtermynprestasie bydra. Deur die vervaardigingsproses te verstaan, kan kopers, ingenieurs en projekbeplanners produkkwaliteit beter evalueer, verskaffers vergelyk en oordeel of 'n paal gebou is om veeleisende stedelike, industriële of kusomgewings te weerstaan.
Hoekom vlekvrye staal ligpaal vervaardiging saak maak
Die vervaardiging van vlekvrye staal ligpale verteenwoordig 'n deurslaggewende kruising van stedelike ontwerp, openbare veiligheid en strukturele ingenieurswese . In vergelyking met tradisionele materiale soos aluminium of standaard koolstofstaal, vereis vlekvrye staal 'n meer gespesialiseerde vervaardigingsproses, maar lewer 'n infrastruktuurbate met 'n uitsonderlike lewensiklus. Wanneer dit behoorlik vervaardig word, oorskry hierdie pale gereeld 'n 50-jaar operasionele leeftyd met minimale instandhouding.
Dit is noodsaaklik om hierdie vervaardigingsproses te verstaan stedelike beplanners , munisipale ingenieurs en kommersiële ontwikkelaars. Die aanvanklike kapitaalbesteding vir vlekvrye staal is hoër as dié van alternatiewe, wat beteken dat kopers moet verseker dat die vervaardigings-, sweis- en afwerkingsprosesse die belegging regverdig deur langtermyn strukturele veerkragtigheid en verminderde totale eienaarskapskoste.
Voordele vir duursaamheid en voorkoms
Die primêre strukturele en estetiese voordeel van vlekvrye staal lê in sy passiewe chroomoksiedlaag. Hierdie onsigbare, selfgenesende skild vorm natuurlik wanneer die legering 'n minimum van 10,5% chroom bevat. Dwarsdeur die vervaardigingsproses is die beskerming en verbetering van hierdie laag uiters belangrik om te verseker dat die finale produk roes, rookmis-afbraak en chemiese blootstelling in moeilike stedelike of kus-omgewings weerstaan.
| Materiaal | Geskatte lewensduur (Jare) | Tipiese treksterkte (MPa) | Relatiewe koste-indeks |
|---|---|---|---|
| Vlekvrye staal (304/316) | 50+ | 500 – 600 | Hoog (1,8x) |
| Aluminiumlegering | 30 – 40 | 270 – 310 | Medium (1,3x) |
| Gegalvaniseerde koolstofstaal | 20 – 25 | 400 – 550 | Basis (1.0x) |
Projekvereistes om eers te definieer
Voordat die vervaardigingsiklus begin word, moet verkrygingspanne streng projekvereistes definieer wat die ingenieursfase dikteer. Windlasspesifikasies is die mees kritieke veranderlike; pale moet geometries ontwerp en vervaardig word om basiswindsnelhede wat wissel van 120 mph tot 180 mph (193 tot 290 km/h) te weerstaan, afhangende van plaaslike meteorologiese kodes en orkaansone klassifikasies.
Daarbenewens dikteer dimensionele vereistes direk die vervaardigingsbenadering. Hoogtevereistes strek gewoonlik van 3 meter vir voetgangerpaadjies tot 12 meter of meer vir hoofweg- en kruisingsbeligting. Hierdie hoogteparameters, gekombineer met die gewig van die armatuur en die vereiste windgradering, bepaal die nodige wanddikte en die basisdeursnee van die rou staalbuis.
Hoe vlekvrye staal ligpale vervaardig word
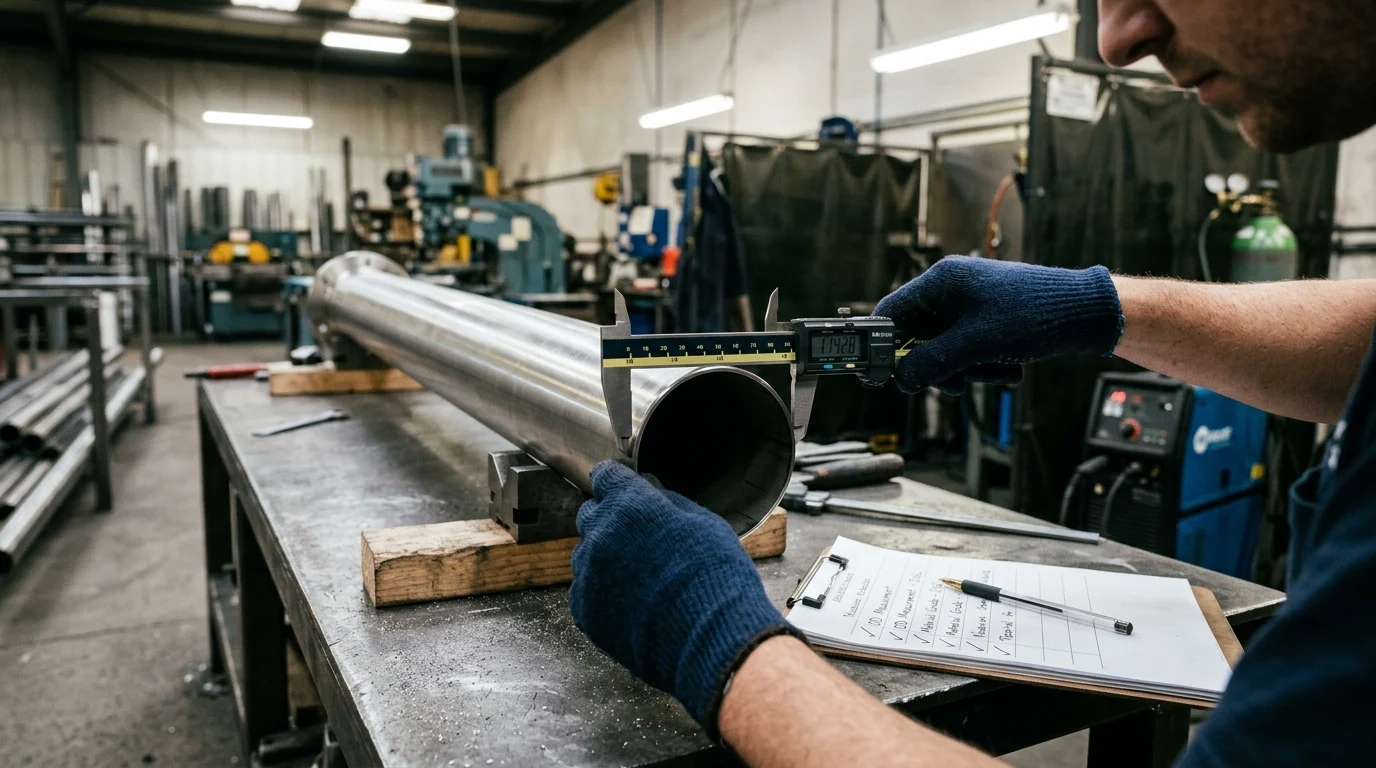
Die vervaardigingsiklus transformeer plat, rou staalspoele in struktureel gesonde, meetkundig presiese beligtingkolomme. Hierdie transformasie vereis gespesialiseerde swaar masjinerie, streng nakoming van metallurgiese toleransies, en 'n hoogs beheerde fabrieksomgewing om kruisbesmetting met koolstofstaaldeeltjies te voorkom.
Materiaal grade, dikte en buisontwerp
Vervaardigers gebruik hoofsaaklik twee austenitiese vlekvrye staal grade: Tipe 304 vir standaard binnelandse toepassings en Tipe 316L vir mariene of swaar industriële omgewings . Tipe 316L sluit 'n 2.0% tot 3.0% molibdeen byvoeging in, wat uitstekende weerstand bied teen chloriedputting van padsoute en seesproei. Die geselekteerde materiaaldikte wissel tipies van 2.0mm vir liggewig voetgangerpale tot 4.0mm of 5.0mm vir hoëmastoepassings.
Die buisontwerp beïnvloed ook die vervaardigingstappe grootliks. Pale kan vervaardig word as standaard silindriese buise, vierkantige profiele of deurlopend tapse koniese vorms. Tapse ontwerpe word hoogs bevoordeel in die industrie omdat dit die swaartepunt verlaag, die algehele materiaalgewig verminder en uitstekende aërodinamiese stabiliteit bied teen wind-geïnduseerde draaikolkbeurt.
Sny, rol, sweis en reguit
Produksie begin deur die rou materiaal af te rol en dit deur CNC lasersnymasjiene te voer, wat presiese dimensionele toleransies van ±0.1mm bereik. Sodra dit volgens die presiese plat patroon gesny is, word die staalplate oorgedra na swaardiens-persremme of rolmasjiene wat die metaal geleidelik in 'n geslote buisprofiel vorm.
Die longitudinale nate word dan permanent toegemaak. Vervaardiging van hoë gehalte maak staat op Submerged Arc Welding (SAW) of Tungsten Inert Gas (TIG) sweiswerk om volle gewrigpenetrasie te verseker sonder om die legering se strukturele integriteit te benadeel of die chroominhoud uit te brand. Na-sweiswerk ondergaan die pale 'n streng meganiese reguitmaakproses. Hidrouliese perse pas geteikende druk toe om enige hitte-geïnduseerde vervorming reg te stel, en handhaaf 'n reguitheidsafwyking van minder as 3 mm per lineêre meter streng.
Hoe afwerking en samestelling prestasie beïnvloed
Behalwe vir rou strukturele vervaardiging, bepaal die afwerking- en monteerfase die paal se finale omgewingsveerkragtigheid en integrasie in die terreininfrastruktuur. Behoorlike afwerking is nie net vir estetika nie; dit is 'n kritieke metallurgiese stap wat die materiaal se oppervlakintegriteit herstel ná die trauma van sweis en buiging.
Geborselde, gepoleerde, gepassiveerde en poeierbedekte afwerkings
Oppervlakafwerking verhoog beide visuele eenvormigheid en weerstand teen korrosie. Standaard meganiese afwerkings sluit 'n rigtinggewende #4-kwas of 'n hoëglans spieëlpolitoer in, wat dikwels 'n verfynde oppervlakruwheid (Ra) van minder as 0,4 µm behaal, wat verhoed dat vuilheid en chloriede aan die paal vasklou.
Na meganiese afwerking is chemiese passivering verpligtend. Die pale word in 'n salpetersuur- of sitroensuurbad gedompel om vrye ysterafsettings wat deur gereedskap gelaat word, te verwyder en om die vorming van die beskermende oksiedlaag vinnig te versnel. Indien 'n spesifieke kleur benodig word, word 'n poliëster poeierbedekking elektrostaties aangebring en teen 'n dikte van 60 tot 80 mikron gebak, wat 'n bykomende versperring teen UV-afbraak bied.
| Voltooi Tipe | Proses Metode | Oppervlakgrofheid (Ra) | Ideale toepassingsomgewing |
|---|---|---|---|
| #4 Geborsel | Skuurband polering | < 0,4 µm | Stedelike strate, kommersiële pleine |
| Spieël Pools | Opeenvolgende fyn buffing | < 0,1 µm | Hoë-end argitektonies, dekoratief |
| Poederbedekt | Elektrostatiese spuit en bak | NVT (60-80 µm dik) | Munisipale sones wat ooreenstem met kleur |
| Kraal geblaas | Glaskrale bombardement | 1,0 – 1,5 µm | Anti-glans snelwegsegmente |
Basisplate, ankerboute, hakies en toegangsdeure
Die finale monteringsfase behels dat kritieke hardeware permanent aan die hoofas geheg word. Basisplate, tipies lasergesny van swaardiens 12 mm tot 20 mm dik vlekvrye staal, word aan die onderkant van die skag vasgemaak met behulp van volpenetrasie-filetsweislasse. Hierdie plate moet perfek gelyk wees om die omslaanmoment na die betonfondasie te versprei.
Ankerboute, wat gewoonlik van M16 tot M24-groottes wissel, word gekoördineer met die basisplaatsjablone om naatlose installasie op die perseel te verseker. Vervaardigers sny en versterk ook toegangsdeure (handgate) naby die basis van die paal. Hierdie handgate het versterkte interne rame en EPDM-rubberpakkings om 'n IP65-beskermingsgradering te handhaaf, wat interne elektriese bedrading en terminaalblokke teen vog- en stofindringing beskerm.
Hoe vlekvrye staal ligpale getoets word
Streng toetsprotokolle moet deur die hele vervaardigingswerkvloei geïntegreer word. Omdat ligpale in openbare ruimtes met hoë verkeer geïnstalleer word, hou katastrofiese strukturele mislukkings ernstige veiligheidsrisiko's en aanspreeklikheidskwessies in. Gehalteversekering verseker dat die voltooide produk ooreenstem met die aanvanklike ingenieurspesifikasies.
Strukturele, windlading, sweis- en dimensionele kontrole
Strukturele integriteit word bekragtig deur 'n kombinasie van fisiese lastoetsing en sagteware-gebaseerde Eindige Element Analise (FEA). Ingenieurspanne simuleer dinamiese windladings en toets dikwels virtuele modelle teen 150 mph windstoot om te verifieer dat die defleksiegrense binne veilige operasionele parameters bly.
Fisiese sweiskwaliteit word deeglik ondersoek met behulp van nie-vernietigende toetsmetodes (NDT). Top-vlak vervaardigers mandaat 100% kleurstof penetrant toets of ultrasoniese inspeksie op alle kritieke basis-tot-as gewrigte om mikroskopiese krake of onvolledige samesmelting op te spoor. Dimensionele tjeks word ook deurlopend uitgevoer om tapsverhoudings, wanddikte en vlakheid van die basisplaat te verifieer, met streng gehaltebeheerafdelings wat 'n algehele fabrieksfoutkoers van minder as 0.5% teiken voor verpakking.
Standaarde, sertifikate en inspeksierekords
Betroubare vervaardigingsfasiliteite werk onder streng ISO 9001 kwaliteitbestuurstelsels en produseer pale wat aan erkende streekstandaarde voldoen. In Europa sluit dit die nakoming van EN 40-3-1 in vir die ontwerp en strukturele verifikasie van staalbeligtingkolomme, terwyl Noord-Amerikaanse projekte tipies op AASHTO-riglyne staatmaak.
Om materiële egtheid te bewys, moet kopers altyd EN 10204 3.1 Meultoetssertifikate benodig. Hierdie gestandaardiseerde inspeksierekords verskaf naspeurbare, bondelspesifieke data oor die presiese chemiese samestelling (verifieer die chroom-, nikkel- en molibdeenpersentasies) en die meganiese opbrengssterkte van die rou staal wat vir die spesifieke produksielopie gebruik word.
Hoe kopers vervaardigers moet evalueer
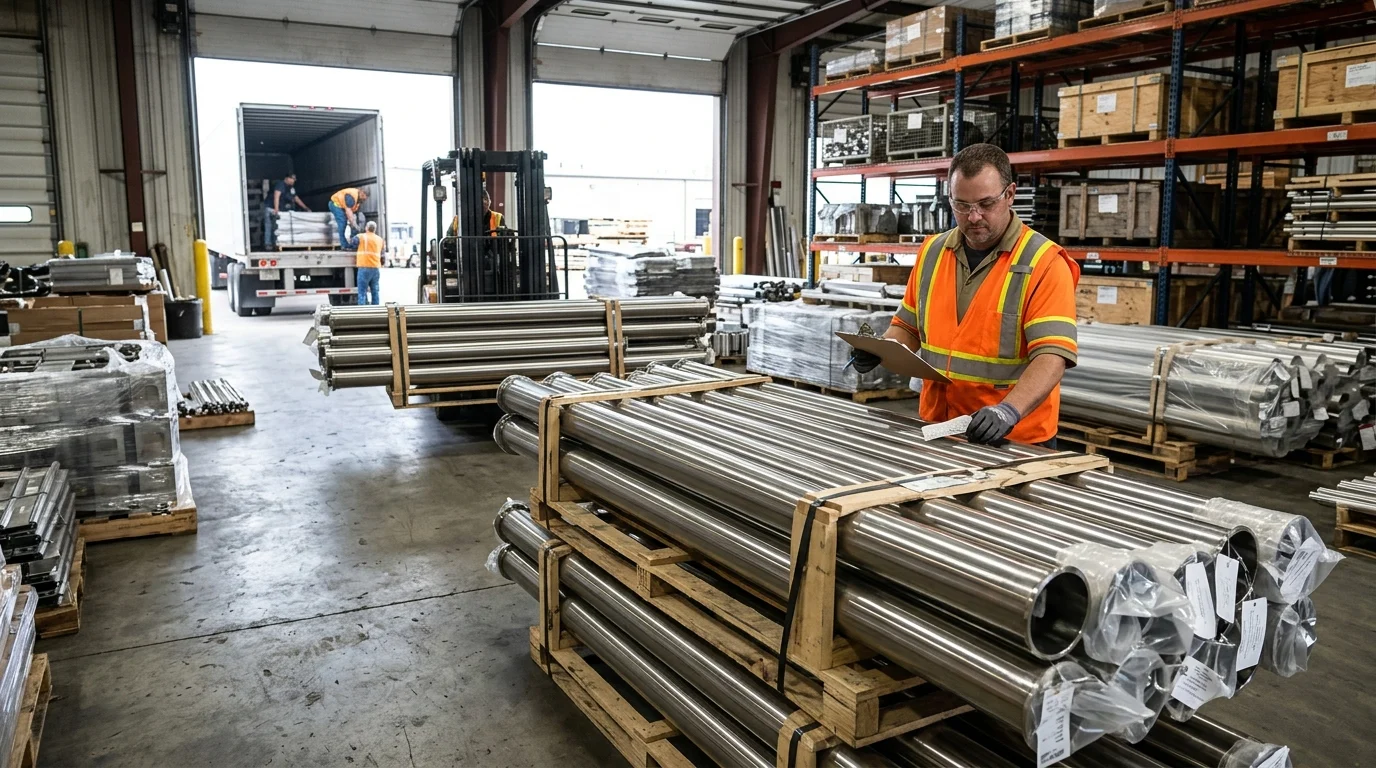
Die verkryging van vlekvrye staal ligpale vereis die navigasie van 'n komplekse globale voorsieningsketting. Kopers moet vooraf kapitaalbesteding balanseer met langtermyn prestasiewaarborge, om te verseker dat die gekose vervaardigingsvennoot beide kwaliteit en logistieke doeltreffendheid kan lewer.
Kostebestuurders, deurlooptye, aanpassing en logistiek
Pryse word sterk beïnvloed deur die wisselvallige globale kommoditeitsmark, spesifiek die lokopryse van nikkel en molibdeen wat in 304- en 316L-legerings gebruik word. Standaard fabriekstydperke wissel gewoonlik van 4 tot 8 weke, maar die versoek van pasgemaakte tapse profiele of gespesialiseerde argitektoniese poeierbedekkings kan produksieskedules tot 10 tot 12 weke verleng.
Minimum bestelhoeveelhede (MOQ's) is nog 'n kritieke faktor, wat gewoonlik tussen 10 en 20 eenhede begin om die swaar masjienopstellingskoste te regverdig. Logisties word seevragdoeltreffendheid gemaksimeer deur die gebruik van geneste tapse pale. Afhangende van die basis deursnee en algehele lengte, kan 'n standaard 40-voet High Cube (HQ) skeepshouer ongeveer 150 tot 200 pale akkommodeer, wat die vervoerkoste per eenheid drasties verminder.
Hoe om verskafferopsies te vergelyk
Wanneer potensiële verskaffers vergelyk word, moet verkrygingspanne die vervaardiger se omvang van interne vermoëns versus uitgekontrakteerde stappe. 'n Verskaffer wat lasersny, geoutomatiseerde sweiswerk en chemiese passivering onder een dak beheer, bied oor die algemeen uitstaande gehaltebeheer en meer betroubare deurlooptye.
Kopers moet die standaardwaarborgbepalings noukeurig beoordeel en verseker dat dit strukturele integriteit en korrosiebestandheid vir 'n minimum van 10 tot 20 jaar dek. Verder, die versoek van derdeparty-laboratoriumverslae wat die soutsproeiweerstand (bv. ASTM B117-toetsing) en sweispenetrasiediepte van vorige produksielopies verifieer, dien as 'n definitiewe maatstaf om vervaardiger se betroubaarheid te vergelyk.
Sleutel wegneemetes
- Die belangrikste gevolgtrekkings en rasionaal vir vlekvrye staal ligpale
- Spesifikasies, nakoming en risikokontroles wat die moeite werd is om te bekragtig voordat jy jou verbind
- Praktiese volgende stappe en waarskuwings lesers kan dadelik aansoek doen
Gereelde Vrae
Wat moet kopers eerste vergelyk wanneer hulle vlekvrye staal ligpale verkry?
Begin met lugvloei/spesifikasiereeks, voldoeningsvereistes, installasiebeperkings en na-verkope onderdelebeleid. Hierdie vier faktore bepaal gewoonlik die totale risiko en margekwaliteit.
Hoe kan lesers geland koste vir vlekvrye staal ligpale beheer?
Breek eenheid FOB af, verpakkingsvolume, houerbenutting, belasting/belasting en verwagte opbrengskoers. 'n Eenvoudige landkostemodel volgens SKU-vlak help om margeverrassings te vermy.
Watter sertifisering word algemeen vereis vir vlekvrye staal ligpale in sleutelmarkte?
Vereistes verskil volgens bestemmingsmark; verifieer toepaslike elektriese/veiligheid- en materiaalnakomingstandaarde voor PO-bevestiging, en hou laboratoriumverslae gekoppel aan presiese SKU-weergawes.
Hoe moet verspreiders MOQ en voorraadteikens vir vlekvrye staal ligpale stel?
Gebruik kanaalaanvraagverdeling en deurlooptyd om vlakke MOQ in te stel. Hou vinnigbewegende SKU's dieper in voorraad terwyl langstertvariante met stadiger draaie en hoër houkoste beperk word.
Wat is 'n praktiese gehaltekontrole-kontrolelys vir vlekvrye staal-ligpale-bestellings?
Definieer AQL, kritieke defekte lys, funksie toetse, en verpakking drop checks. Voer voorversendinginspeksie uit en hou 'n naspeurbare defektterugvoerlus by die fabriek.