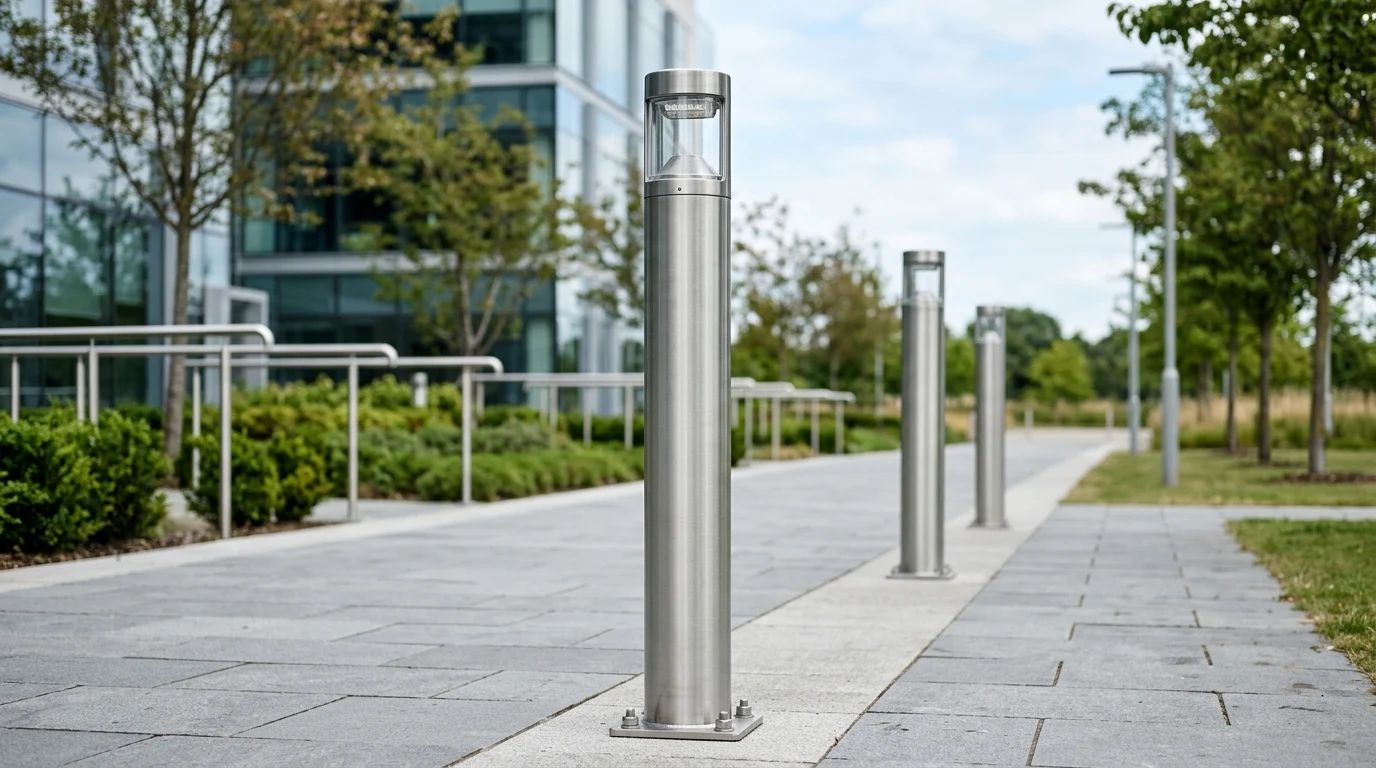
Sarrera
Aleazio hautatzetik azken gainazaleko tratamendura, altzairu herdoilgaitzezko argi-zutoinak egiteko moduak zuzenean eragiten die indarrari, korrosioarekiko erresistentziari, itxurari eta zerbitzu-bizitzari. Artikulu honek ekoizpen-etapa nagusiak azaltzen ditu, besteak beste, materialaren aukeraketa, ebaketa eta konformazioa, soldadura, leunketa eta kalitatearen ikuskapena, irakurleek urrats bakoitzak epe luzerako errendimenduan nola laguntzen duen ikus dezan. Fabrikazio-prozesua ulertuta, erosleek, ingeniariek eta proiektuen planifikatzaileek produktuen kalitatea hobeto ebaluatu dezakete, hornitzaileak alderatu eta zutoin bat hiri-, industria- edo kostaldeko ingurune zorrotzei aurre egiteko eraiki den epai dezakete.
Zergatik axola altzairu herdoilgaitzezko argi-poleen fabrikazioa
Altzairu herdoilgaitzezko argi-zutoinen fabrikazioak hiri-diseinuaren, segurtasun publikoaren eta hiri-diseinuaren elkargune erabakigarria da egitura-ingeniaritza . Aluminioa edo karbono altzairu estandarra bezalako material tradizionalekin alderatuta, altzairu herdoilgaitzak fabrikazio prozesu espezializatuagoa behar du, baina aparteko bizi-zikloa duen azpiegitura-aktibo bat ematen du. Behar bezala fabrikatzen direnean, zutoin hauek 50 urteko bizitza iraupena gainditzen dute gutxieneko mantentze-lanarekin.
Fabrikazio prozesu hau ulertzea ezinbestekoa da hirigileak , udal ingeniariak eta sustatzaile komertzialak. Altzairu herdoilgaitzaren hasierako kapital-gastua alternatibena baino handiagoa da, hau da, erosleek fabrikazio-, soldadura- eta akabera-prozesuek inbertsioa justifikatzen dutela ziurtatu behar dute epe luzerako egitura-erresilientziaren eta jabetza-kostu osoaren murrizketaren bidez.
Iraunkortasuna eta itxura onurak
Altzairu herdoilgaitzaren egitura eta abantaila estetiko nagusia kromo oxido geruza pasiboan datza. Ezkutu ikusezin eta autosendagarri hau modu naturalean sortzen da aleazioak gutxienez % 10,5 kromo daukanean. Fabrikazio-prozesu osoan zehar, geruza hau babestea eta hobetzea funtsezkoa da azken produktuak herdoila, smog-aren degradazioa eta esposizio kimikoa jasan ez dezan hiri edo kostaldeko ingurune gogorretan.
| Materiala | Estimatutako bizi-iraupena (urteak) | Trakzio Erresistentzia Tipikoa (MPa) | Kostu erlatiboen indizea |
|---|---|---|---|
| Altzairu herdoilgaitza (304/316) | 50+ | 500 – 600 | Altua (1,8x) |
| Aluminiozko aleazioa | 30 – 40 | 270 – 310 | Ertaina (1,3x) |
| Karbono altzairu galvanizatua | 20 – 25 | 400 – 550 | Oinarria (1,0x) |
Proiektuaren baldintzak lehenik definitzeko
Fabrikazio-zikloa hasi aurretik, kontratazio-taldeek ingeniaritza-fasea agintzen duten proiektu-eskakizun zorrotzak definitu behar dituzte. Haize-kargaren zehaztapenak aldagai kritikoenak dira; zutoinak geometrikoki diseinatu eta fabrikatu behar dira, 120 mph eta 180 mph (193 eta 290 km/h) bitarteko haize-abiadura jasateko, tokiko meteorologia-kodeen eta urakanen eremuen sailkapenen arabera.
Gainera, dimentsio-eskakizunek zuzenean agintzen dute fabrikazioaren ikuspegia. Altuera-eskakizunak normalean oinezkoentzako bideetarako 3 metrotik 12 metro edo gehiagora bitartekoak dira autobideen eta bidegurutzeen argiztapenerako. Altuera-parametro hauek, luminariaren pisuarekin eta behar den haize-mailarekin konbinatuta, beharrezko horma-lodiera eta altzairu gordinaren hodiaren oinarri-diametroa zehazten dituzte.
Nola fabrikatzen diren altzairu herdoilgaitzezko argi-zutoinak
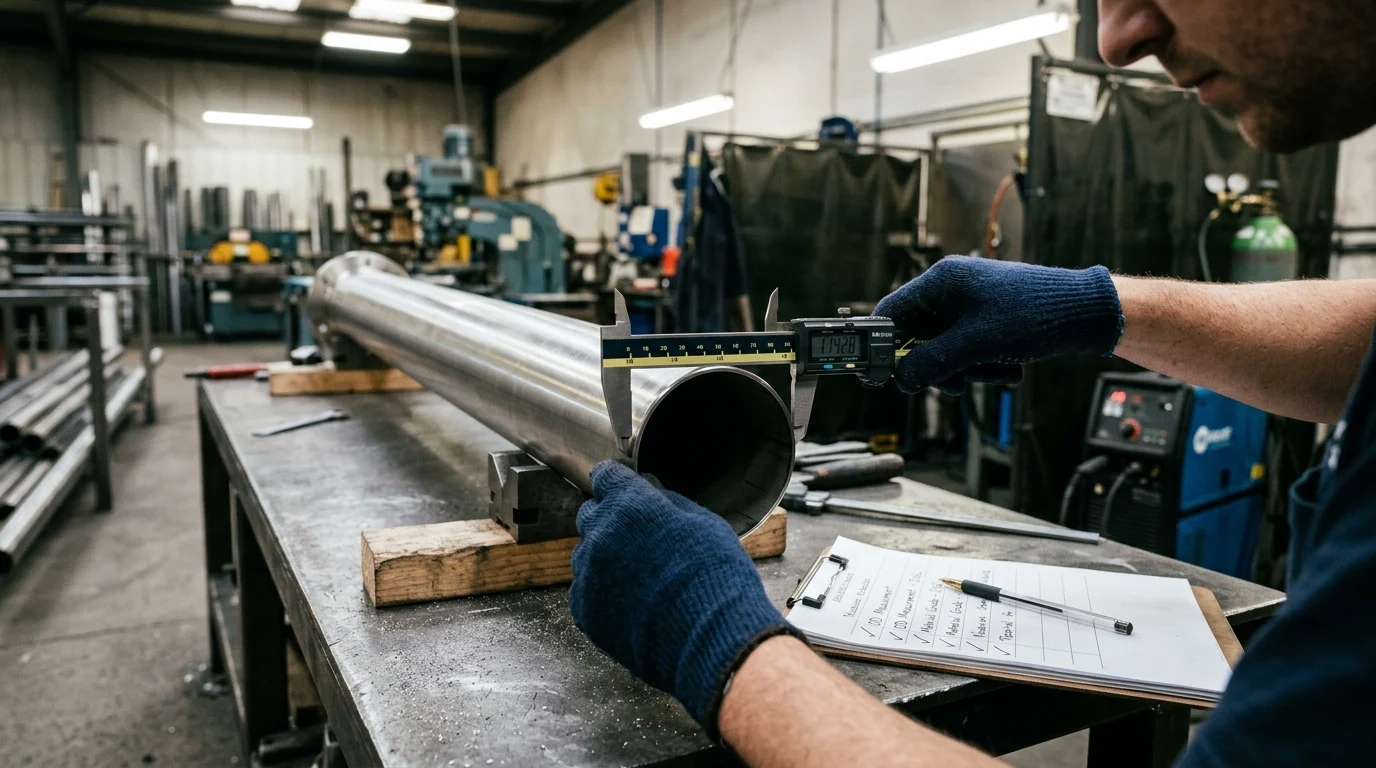
Fabrikazio-zikloak altzairuzko bobina lauak eta gordinak egituraz sendo eta geometrikoki zehatzak diren argi-zutabe bihurtzen ditu. Eraldaketa honek makineria astun espezializatua, perdoi metalurgikoen atxikimendu zorrotza eta fabrika-ingurune oso kontrolatua behar ditu, karbono altzairuzko partikulen kutsadura gurutzatua saihesteko.
Materialen kalifikazioak, lodiera eta hodiaren diseinua
Fabrikatzaileek batez ere altzairu herdoilgaitzezko bi gradu austenitiko erabiltzen dituzte: 304 mota barnealdeko aplikazio estandarretarako eta 316L mota itsas edo itsasorako. industria-ingurune astunak . 316L motak % 2,0 eta % 3,0 arteko molibdeno gehigarria dakar, errepideko gatzetatik eta ozeanoko sprayetatik kloruroaren zuloekiko erresistentzia handiagoa eskaintzen duena. Hautatutako materialaren lodiera normalean 2,0 mm-tik aurrera oinezkoentzako zutoin arinetarako 4,0 mm-ra edo 5,0 mm-ra bitartekoa da masta handiko aplikazioetarako.
Hodiaren diseinuak ere eragin handia du fabrikazio-urratsetan. Zutoinak hodi zilindriko estandarrak, profil karratuak edo etengabe koniko forma koniko gisa fabrika daitezke. Tapered diseinuak oso mesedeak dira industrian, grabitate-zentroa jaisten dutelako, materialaren pisu orokorra murrizten dutelako eta haizeak eragindako zurrunbiloaren isurpenaren aurkako egonkortasun aerodinamiko handiagoa eskaintzen dutelako.
Mozketa, ijezketa, soldadura eta zuzenketa
Ekoizpena lehengaia askatu eta CNC laser ebaketa makinen bidez elikatzen hasten da, ±0,1 mm-ko dimentsio-perdoia zorrotzak lortzen dituztenak. Eredu lau zehatzera moztu ondoren, altzairuzko xaflak pisu handiko prentsa-balazta edo ijezketa-makinetara transferitzen dira, metala pixkanaka-pixkanaka hodi-profil itxi batean osatzen dutenak.
Luzetarako josturak behin betiko ixten dira. Kalitate handiko fabrikazioak Urpeko Arku Soldadura (SAW) edo Tungsteno Gas Inertea (TIG) soldatzean oinarritzen da, juntura osoa sartzea bermatzeko, aleazioaren egitura-osotasuna arriskuan jarri edo kromo-edukia erre gabe. Soldaduraren ostean, zutoinek zuzenketa mekaniko prozesu zorrotza jasaten dute. Prentsa hidraulikoek presio zehatza aplikatzen dute beroak eragindako deformazioa zuzentzeko, metro linealeko 3 mm baino gutxiagoko zuzentasun-desbiderapena zorrotz mantenduz.
Akaberak eta muntaketak nola eragiten dioten errendimenduari
Egiturazko fabrikazio gordinaz haratago, akabera eta muntaketa faseek zutoinaren azken ingurumen-erresilientzia eta guneko azpiegituran integratzea agintzen dute. Akabera egokia ez da estetika hutsa; soldadura eta tolesketaren traumatismoaren ondoren materialaren gainazaleko osotasuna berreskuratzen duen urrats metalurgiko kritikoa da.
Eskuilatuak, leunduak, pasibatuak eta hautsez estalitako akabera
Gainazaleko akaberak ikusmen-uniformitatea eta korrosioarekiko erresistentzia hobetzen ditu. Akabera mekaniko estandarrak #4 eskuila norabidea edo distira handiko ispiluko leunketa dira, askotan gainazaleko zimurtasun findua (Ra) 0,4 µm baino gutxiagokoa lortzen duena, zikinkeria eta kloruroak zutoinera atxikitzea eragozten duena.
Akabera mekanikoaren ondoren, pasivazio kimikoa derrigorrezkoa da. Zutoinak azido nitriko edo zitrikoko bainu batean murgiltzen dira tresnak utzitako burdina-gordailuak kentzeko eta oxido-geruza babeslearen eraketa azkar bizkortzeko. Kolore zehatz bat behar izanez gero, poliester hauts estaldura elektrostatikoki aplikatzen da eta 60 eta 80 mikra arteko lodieran labean jartzen da, UV degradazioaren aurkako hesi gehigarri bat eskainiz.
| Akabera mota | Prozesuaren Metodoa | Gainazalaren zimurtasuna (Ra) | Aplikazio-ingurune ideala |
|---|---|---|---|
| #4 Eskuilatua | Gerriko urratzaileak leuntzea | < 0,4 µm | Hiri kaleak, plaza komertzialak |
| Ispilu poloniera | Ondoz ondoko leuzketa fina | < 0,1 µm | Goi mailako arkitektura, apaingarria |
| Hauts estalita | Spray elektrostatikoa eta labea | N/A (60-80 µm lodiera) | Koloreekin bat datozen udal guneak |
| Bead Blasted | Beira aleen bonbardaketa | 1,0-1,5 µm | Distiraren aurkako autobide zatiak |
Oinarrizko plakak, aingura-torlojuak, euskarriak eta sarbide-ateak
Azken muntaketa-faseak ardatz nagusiari hardware kritikoa betirako eranstea dakar. Oinarrizko plakak, normalean laser bidez moztutako altzairu herdoilgaitzetik 12 mm eta 20 mm arteko lodiera handikoak, ardatzaren behealdean bermatzen dira sartze osoko soldadurak erabiliz. Plaka hauek ezin hobeto berdinduta egon behar dute iraulketa-momentua hormigoizko zimenduaren banaketan.
Aingura-torlojuak, normalean M16tik M24ra bitarteko tamainakoak, oinarri-plaken txantiloiekin koordinatzen dira, tokian tokiko instalazio ezin hobea bermatzeko. Fabrikatzaileek zutoinaren oinarritik gertu sarbide-ateak (esku-zuloak) moztu eta sendotu ere egiten dituzte. Esku-zulo hauek barneko marko sendotuak eta EPDM gomazko juntak dituzte IP65 sarrerako babes-maila mantentzeko, barneko kable elektrikoa eta terminal-blokeak hezetasuna eta hautsaren sartzetik babestuz.
Nola probatzen diren altzairu herdoilgaitzezko argi-zutoinak
Proba protokolo zorrotzak fabrikazio-fluxuan zehar integratu behar dira. Argi-zutoinak trafiko handiko espazio publikoetan instalatzen direnez, egitura-huts katastrofikoek segurtasun-arrisku larriak eta erantzukizun-arazoak sortzen dituzte. Kalitatearen bermeak amaitutako produktua hasierako ingeniaritza-zehaztapenekin bat datorrela ziurtatzen du.
Egitura, haize-karga, soldadura eta dimentsioko egiaztapenak
Egiturazko osotasuna karga fisikoaren probak eta softwarean oinarritutako Elementu Finituen Analisiaren (FEA) konbinazioaren bidez balioztatzen da. Ingeniaritza-taldeek haize-karga dinamikoak simulatzen dituzte, sarritan eredu birtualak probatzen dituzte 150 mph-ko haize-boladen aurka, desbideratze-mugak funtzionamendu-parametro seguruen barruan jarraitzen dutela egiaztatzeko.
Soldadura fisikoaren kalitatea gogor aztertzen da Proba Ez-Suntsitzaileak (NDT) metodoak erabiliz. Goi-mailako fabrikatzaileek % 100eko koloratzaile sarkorren probak edo ultrasoinuen ikuskapena eskatzen dute oinarri-ardatz-juntura kritiko guztietan pitzadura mikroskopikoak edo fusio osatugabea detektatzeko. Dimentsio-egiaztapenak ere etengabe egiten dira taper ratioak, hormaren lodiera eta oinarri-plaken lautasuna egiaztatzeko, kalitate-kontroleko sail zorrotzekin fabrikako akatsen tasa orokorra % 0,5 baino gutxiago ontziratu aurretik.
Arauak, ziurtagiriak eta ikuskapen-erregistroak
Ospe handiko fabrikazio-instalazioek ISO 9001 kalitatea kudeatzeko sistema zorrotzen arabera funtzionatzen dute eta eskualdeko arau aitortuak betetzen dituzten zutoinak ekoizten dituzte. Europan, EN 40-3-1 altzairuzko argiztapen-zutabeen diseinurako eta egitura egiaztatzeko EN 40-3-1 atxikimendua barne hartzen du, Ipar Amerikako proiektuek normalean AASHTOren jarraibideetan oinarritzen diren bitartean.
Materialaren benetakotasuna frogatzeko, erosleek EN 10204 3.1 Errota Proba Ziurtagiriak beti eskatu behar dituzte. Ikuskapen-erregistro estandarizatu hauek loteari buruzko datu trazagarriak eskaintzen dituzte konposizio kimiko zehatzari (kromo, nikel eta molibdeno portzentajeak egiaztatzen) eta ekoizpen-lan zehatzetarako erabilitako altzairu gordinaren erresistentzia mekanikoari buruz.
Erosleek nola ebaluatu behar dituzten fabrikatzaileak
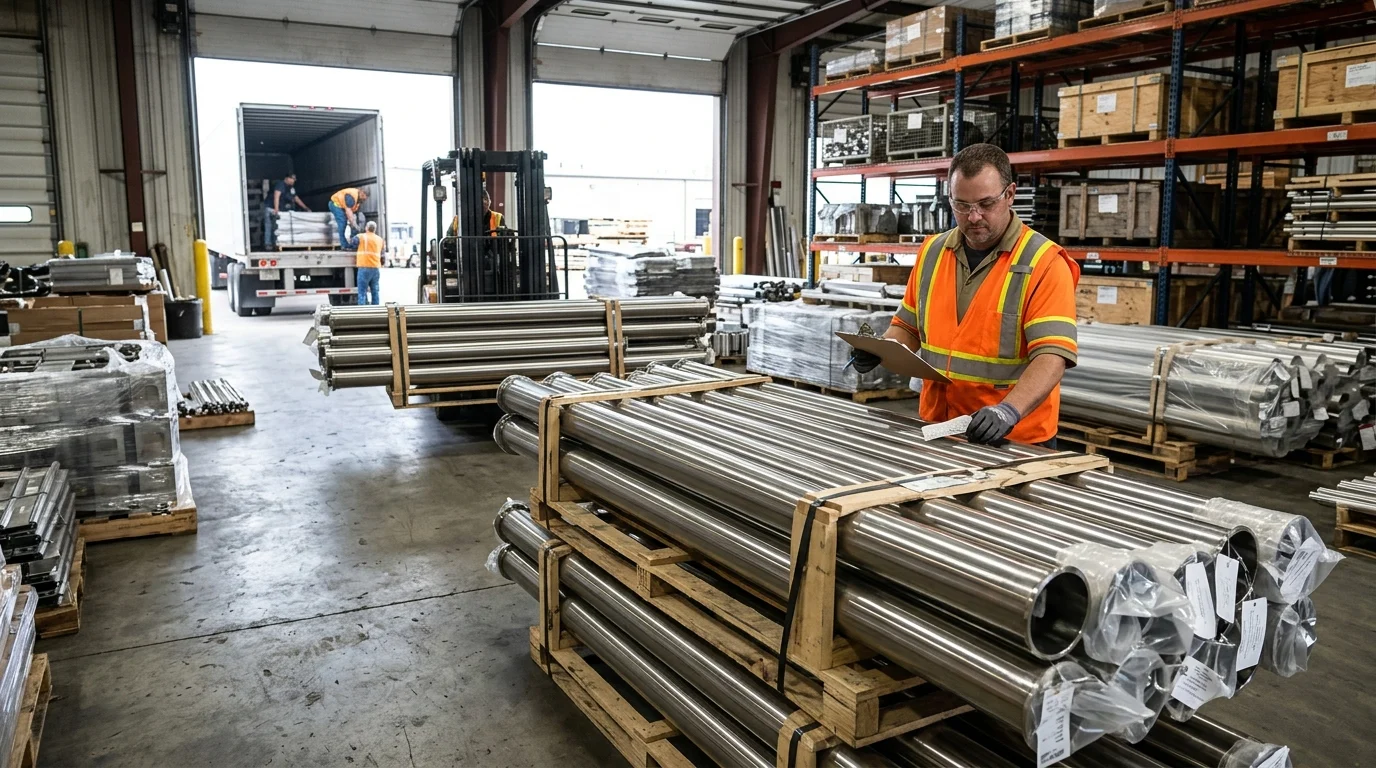
Altzairu herdoilgaitzezko argi-zutoinak eskuratzeak hornikuntza-kate global konplexu batean nabigatzea eskatzen du. Erosleek aldez aurretik kapital-gastua orekatu behar dute epe luzerako errendimendu-bermeekin, aukeratutako fabrikazio bazkideak kalitatea eta eraginkortasun logistikoa eman ditzakeela ziurtatuz.
Kostuen eragileak, denborak, pertsonalizazioa eta logistika
Prezioak oso eragin handia du mundu mailako lehengaien merkatu lurrunkorrak, zehazki 304 eta 316L aleazioetan erabiltzen diren nikel eta molibdenoaren prezioak. Fabrikako epe estandarrak 4 eta 8 aste bitartekoak izaten dira, baina profil koniko pertsonalizatuak edo hauts-estaldura arkitektoniko espezializatuak eskatzeak produkzio-egutegiak 10 eta 12 aste arte luzatu ditzake.
Eskaera-kopuru minimoak (MOQ) beste faktore kritiko bat dira, normalean 10 eta 20 unitate artean hasten dira makina astunak konfiguratzeko kostuak justifikatzeko. Logistikoki, ozeano-merkantzien eraginkortasuna maximizatzen da habiatutako zutoin konikoen bidez. Oinarrizko diametroaren eta luzera orokorraren arabera, 40 oineko High Cube (HQ) bidalketa-ontzi estandarrak 150 eta 200 zutoin inguru har ditzake, eta horrek izugarri murrizten du unitate bakoitzeko garraio kostua.
Nola alderatu hornitzaileen aukerak
Hornitzaile potentzialak alderatzean, kontratazio-taldeek fabrikatzailearen esparrua ebaluatu behar dute barne-gaitasunak azpikontratatutako urratsen aldean. Teilatu baten azpian laser bidezko ebaketa, soldadura automatizatua eta pasivazio kimikoa kontrolatzen dituen hornitzaileak, oro har, kalitate-kontrol oso handiagoa eta epe fidagarriagoak eskaintzen ditu.
Erosleek arreta handiz ebaluatu behar dituzte berme-baldintza estandarrak, egituraren osotasuna eta korrosioarekiko erresistentzia gutxienez 10 eta 20 urte bitartean estaltzen dituztela ziurtatuz. Gainera, aurreko produkzio-lanetan gatz-ihinztatzearen erresistentzia (adibidez, ASTM B117 proba) eta soldadura-sartze-sakonera egiaztatzen duten hirugarrenen laborategiko txostenak eskatzea fabrikatzailearen fidagarritasuna alderatzeko behin betiko metrika gisa balio du.
Gakoak hartzeko
- Altzairu herdoilgaitzezko argi-zutoinen ondorio eta arrazoi garrantzitsuenak
- Konpromisoa hartu aurretik baliozkotzea merezi duten zehaztapenak, betetzea eta arrisku-egiaztapenak
- Hurrengo urrats praktikoak eta oharrak irakurleek berehala aplika ditzakete
Maiz egiten diren galderak
Zer konparatu behar dute erosleek altzairu herdoilgaitzezko argi-zutoinak eskuratzean?
Hasi aire-fluxua/zehaztapenen barrutia, betetze-baldintzak, instalazio-murrizketak eta salmenta osteko ordezko piezen politika. Lau faktore hauek arrisku osoa eta marjinaren kalitatea zehazten dute normalean.
Nola kontrola dezakete irakurleek altzairu herdoilgaitzezko argi-zutoinen lur-kostua?
Apurtu unitatea FOB, ontzien bolumena, edukiontziaren erabilera, betebeharra/zerga eta espero den itzulera-tasa. SKU mailaren arabera lur-kostuen eredu sinple batek marjina ezustekoak saihesten laguntzen du.
Zein ziurtagiri behar dira normalean altzairu herdoilgaitzezko argi-zutoinetarako merkatu gakoetan?
Eskakizunak helmuga merkatuaren arabera aldatzen dira; egiaztatu elektrizitate-/segurtasun- eta material-arau aplikagarriak betetzen direla PO-ren berrespena baino lehen, eta mantendu laborategiko txostenak SKUren bertsio zehatzekin lotuta.
Nola ezarri behar dituzte banatzaileek MOQ eta inbentario-helburuak altzairu herdoilgaitzezko argi-zutoinetarako?
Erabili kanal-eskaeraren zatiketa eta denbora-tartea mailak MOQ ezartzeko. Jarrai itzazu azkar mugitzen diren SKUak stockean, buztan luzeko aldaerak bira motelagoak eta mantentze-kostu handiagoak dituzten bitartean mugatuz.
Zer da altzairu herdoilgaitzezko argi-zutoinen eskaeren kalitate-kontroleko zerrenda praktikoa?
Definitu AQL, akats kritikoen zerrenda, funtzio-probak eta ontzien jaitsieraren egiaztapenak. Egin bidalketa aurreko ikuskapena eta mantendu akatsen feedback-begizta trazagarria fabrikarekin.