Ներածություն
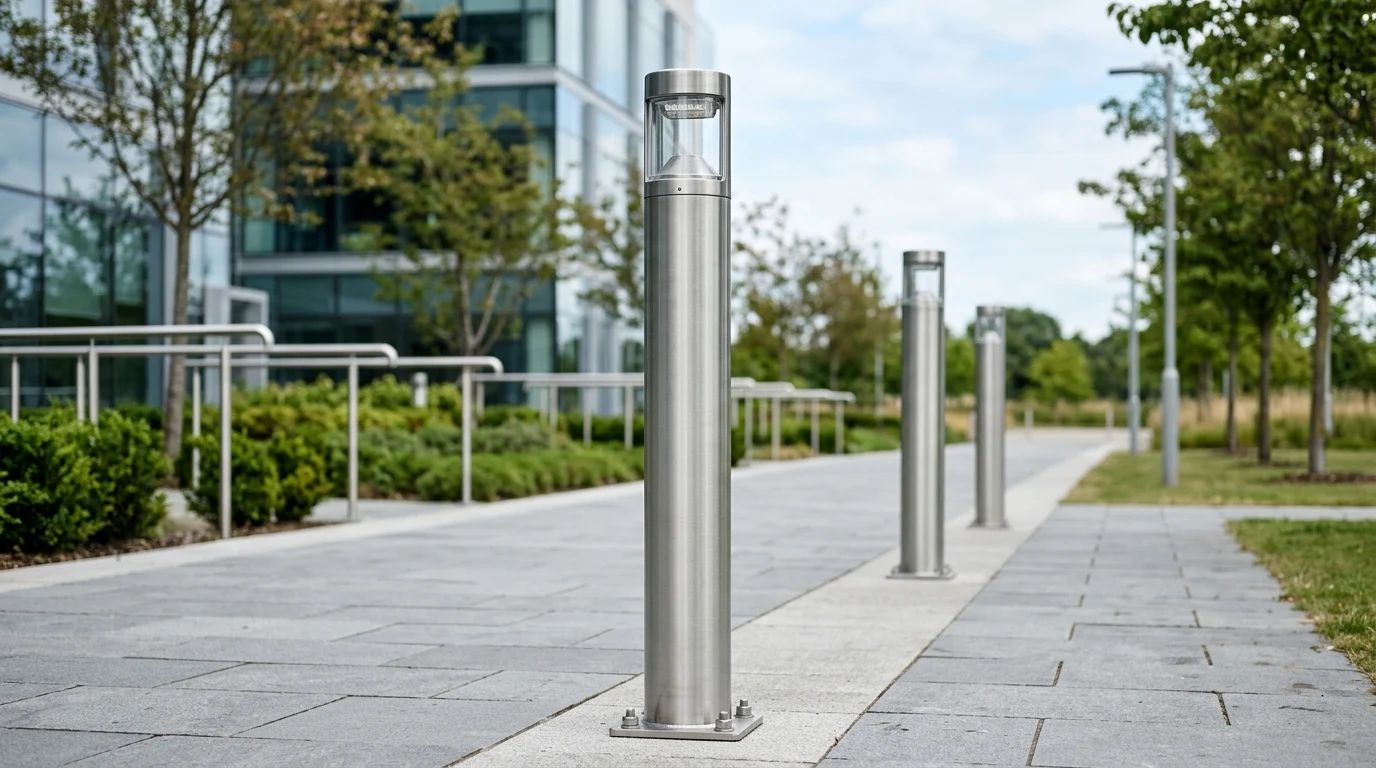
Համաձուլվածքի ընտրությունից մինչև մակերեսի վերջնական մշակում, չժանգոտվող պողպատից լույսի բևեռների պատրաստման ձևն ուղղակիորեն ազդում է ամրության, կոռոզիոն դիմադրության, տեսքի և ծառայության ժամկետի վրա: Այս հոդվածը բացատրում է արտադրության հիմնական փուլերը, ներառյալ նյութի ընտրությունը, կտրումը և ձևավորումը, եռակցումը, փայլեցումը և որակի ստուգումը, որպեսզի ընթերցողները կարողանան տեսնել, թե ինչպես է յուրաքանչյուր քայլը նպաստում երկարաժամկետ աշխատանքին: Հասկանալով արտադրական գործընթացը՝ գնորդները, ինժեներները և նախագծերի պլանավորողները կարող են ավելի լավ գնահատել արտադրանքի որակը, համեմատել մատակարարներին և դատել, թե արդյոք բևեռը կառուցված է պահանջկոտ քաղաքային, արդյունաբերական կամ ափամերձ միջավայրերին դիմակայելու համար:
Ինչու է կարևոր չժանգոտվող պողպատից լույսի բևեռի արտադրությունը
Չժանգոտվող պողպատից լույսի սյուների արտադրությունը քաղաքային դիզայնի, հասարակական անվտանգության և անվտանգության կարևորագույն խաչմերուկ է: կառուցվածքային ճարտարագիտություն . Համեմատած ավանդական նյութերի հետ, ինչպիսիք են ալյումինը կամ ստանդարտ ածխածնային պողպատը, չժանգոտվող պողպատը պահանջում է ավելի մասնագիտացված արտադրության գործընթաց, բայց տալիս է ենթակառուցվածքային ակտիվներ՝ բացառիկ կյանքի ցիկլով: Երբ պատշաճ կերպով արտադրվում են, այս բևեռները սովորաբար գերազանցում են 50 տարվա շահագործման ժամկետը՝ նվազագույն սպասարկումով:
Այս արտադրական գործընթացի ըմբռնումը կարևոր է քաղաքաշինականներ , քաղաքային ինժեներներ և առևտրային մշակողներ: Չժանգոտվող պողպատի սկզբնական կապիտալ ծախսերը ավելի բարձր են, քան այլընտրանքները, ինչը նշանակում է, որ գնորդները պետք է ապահովեն, որ արտադրության, եռակցման և հարդարման գործընթացները արդարացնեն ներդրումները երկարաժամկետ կառուցվածքային ճկունության և սեփականության ընդհանուր արժեքի նվազեցման միջոցով:
Երկարակեցության և արտաքին տեսքի առավելությունները
Չժանգոտվող պողպատի առաջնային կառուցվածքային և գեղագիտական առավելությունը կայանում է նրա պասիվ քրոմի օքսիդի շերտում: Այս անտեսանելի, ինքնաբուժվող վահանը ձևավորվում է բնականաբար, երբ համաձուլվածքը պարունակում է նվազագույնը 10,5% քրոմ: Արտադրական գործընթացի ընթացքում այս շերտի պաշտպանությունն ու բարելավումն առաջնային է, որպեսզի վերջնական արտադրանքը դիմադրի ժանգին, մշուշի քայքայմանը և քաղաքային կամ առափնյա դաժան միջավայրում քիմիական ազդեցությանը:
| Նյութ | Մոտավոր կյանքի տևողությունը (տարիներ) | Տիպիկ առաձգական ուժ (ՄՊա) | Հարաբերական ծախսերի ինդեքս |
|---|---|---|---|
| Չժանգոտվող պողպատ (304/316) | 50+ | 500 – 600 | Բարձր (1,8x) |
| Ալյումինե խառնուրդ | 30 – 40 | 270 – 310 | Միջին (1.3x) |
| Ցինկապատ ածխածնային պողպատ | 20 – 25 | 400 – 550 | Հիմք (1.0x) |
Նախագծի պահանջները սահմանելու համար
Նախքան արտադրական ցիկլը սկսելը, գնումների թիմերը պետք է սահմանեն նախագծի խիստ պահանջներ, որոնք թելադրում են ինժեներական փուլը: Քամու բեռի բնութագրերը ամենակարևոր փոփոխականն են. բևեռները պետք է երկրաչափական ձևով նախագծված և արտադրված լինեն՝ դիմակայելու 120 մղոն/ժամից մինչև 180 մղոն/ժ արագությանը (193-ից 290 կմ/ժ), կախված տեղական օդերևութաբանական կոդերից և փոթորիկների գոտիների դասակարգումից:
Բացի այդ, ծավալային պահանջներն ուղղակիորեն թելադրում են արտադրության մոտեցումը: Բարձրության պահանջները սովորաբար կազմում են 3 մետրից մինչև 12 մետր կամ ավելի՝ մայրուղիների և խաչմերուկների լուսավորության համար: Այս բարձրության պարամետրերը, զուգորդված լուսատուի քաշի և քամու պահանջվող վարկանիշի հետ, որոշում են չմշակված պողպատե խողովակի անհրաժեշտ պատի հաստությունը և հիմքի տրամագիծը:
Ինչպես են արտադրվում չժանգոտվող պողպատից լույսի սյուները
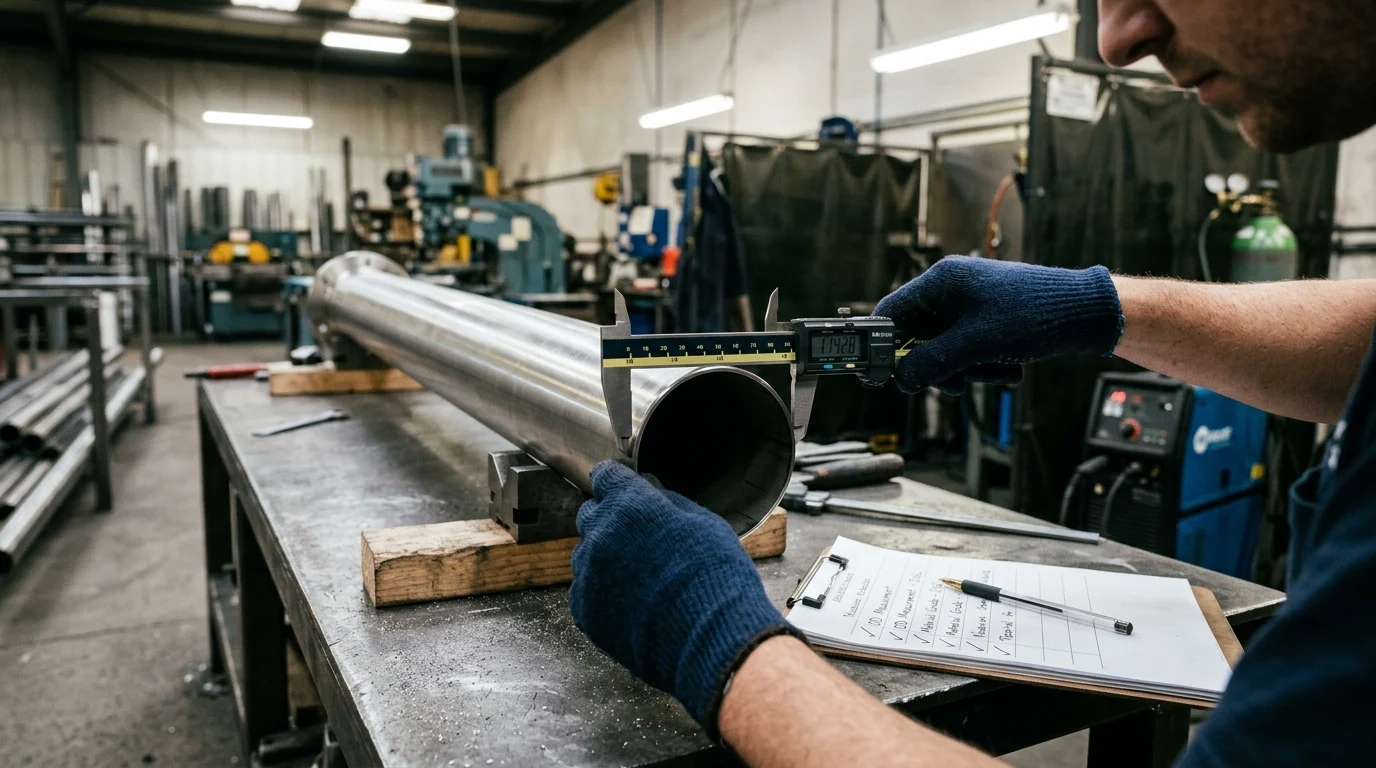
Պատրաստման ցիկլը հարթ, չմշակված պողպատե կծիկները վերածում է կառուցվածքային կայուն, երկրաչափական ճշգրիտ լուսավորության սյուների: Այս փոխակերպումը պահանջում է մասնագիտացված ծանր մեքենաներ, մետալուրգիական հանդուրժողականության խիստ պահպանում և բարձր վերահսկվող գործարանային միջավայր՝ ածխածնային պողպատի մասնիկներով խաչաձեւ աղտոտումը կանխելու համար:
Նյութի դասակարգերը, հաստությունը և խողովակի ձևավորումը
Արտադրողները հիմնականում օգտագործում են չժանգոտվող պողպատի երկու դասակարգում՝ 304 տեսակի ստանդարտ ցամաքային կիրառությունների համար և Type 316L՝ ծովային կամ ծովային օգտագործման համար։ ծանր արդյունաբերական միջավայրեր . Type 316L ներառում է 2.0% -ից 3.0% մոլիբդենի հավելում, որն ապահովում է բարձր դիմադրություն ճանապարհային աղերի և օվկիանոսի ցողացիրից քլորիդային փոսերի նկատմամբ: Ընտրված նյութի հաստությունը սովորաբար տատանվում է 2,0 մմ-ից՝ թեթև հետիոտնի սյուների համար մինչև 4,0 մմ կամ 5,0 մմ բարձր կայմ կիրառման համար:
Խողովակների դիզայնը նույնպես մեծապես ազդում է արտադրական քայլերի վրա: Ձողերը կարող են պատրաստվել որպես ստանդարտ գլանաձև խողովակներ, քառակուսի պրոֆիլներ կամ անընդհատ կոնաձև ձևեր: Կոնաձև ձևավորումները մեծ նախընտրություն են վայելում արդյունաբերության մեջ, քանի որ դրանք իջեցնում են ծանրության կենտրոնը, նվազեցնում նյութի ընդհանուր քաշը և ապահովում են բարձր աերոդինամիկ կայունություն քամու հետևանքով առաջացած պտտվող հորձանուտից:
Կտրում, գլորում, եռակցում և ուղղում
Արտադրությունը սկսվում է հումքը քայքայելով և սնուցելով այն CNC լազերային կտրող մեքենաների միջոցով, որոնք հասնում են ±0,1 մմ չափերի ճշգրիտ հանդուրժողականության: Հստակ հարթ օրինակով կտրելուց հետո պողպատե թերթերը տեղափոխվում են ծանր մամլիչ արգելակներ կամ շարժակազմեր, որոնք աստիճանաբար մետաղը ձևավորում են փակ խողովակաձև պրոֆիլի:
Այնուհետեւ երկայնական կարերը մշտապես փակվում են: Բարձրորակ արտադրությունը հիմնված է սուզվող աղեղային եռակցման (SAW) կամ վոլֆրամի իներտ գազի (TIG) եռակցման վրա՝ ապահովելու հոդերի ամբողջական ներթափանցումը՝ չվնասելու համաձուլվածքի կառուցվածքային ամբողջականությունը կամ այրելու քրոմի պարունակությունը: Եռակցումից հետո ձողերը ենթարկվում են խիստ մեխանիկական ուղղման գործընթացի: Հիդրավլիկ մամլիչները նպատակաուղղված ճնշում են գործադրում՝ շտկելու ջերմությունից առաջացած ցանկացած շեղում, խստորեն պահպանելով ուղիղության շեղումը 3 մմ-ից պակաս մեկ գծային մետրի համար:
Ինչպես են հարդարման և հավաքման ազդեցությունը կատարման վրա
Հում կառուցվածքային արտադրությունից բացի, հարդարման և հավաքման փուլերը թելադրում են բևեռի վերջնական բնապահպանական ճկունությունը և ինտեգրումը տեղանքի ենթակառուցվածքին: Պատշաճ հարդարումը միայն գեղագիտության համար չէ. դա կրիտիկական մետալուրգիական քայլ է, որը վերականգնում է նյութի մակերեսի ամբողջականությունը եռակցման և ճկման վնասվածքից հետո:
Խոզանակով, փայլեցված, պասիվացված և փոշու ծածկույթով ավարտվածքներ
Մակերեւույթի հարդարումը բարձրացնում է ինչպես տեսողական միատեսակությունը, այնպես էլ կոռոզիոն դիմադրությունը: Ստանդարտ մեխանիկական ավարտվածքները ներառում են ուղղորդված #4 խոզանակ կամ հայելու փայլուն փայլ, որը հաճախ հասնում է 0,4 մկմ-ից պակաս մակերեսի կոշտության (Ra), ինչը թույլ չի տալիս կեղտը և քլորիդները կպչել բևեռին:
Մեխանիկական հարդարումից հետո քիմիական պասիվացումը պարտադիր է: Ձողերը սուզվում են ազոտական կամ կիտրոնաթթվի բաղնիքում, որպեսզի հեռացնեն երկաթի ազատ նստվածքները, որոնք մնացել են գործիքավորման արդյունքում և արագ արագացնեն պաշտպանիչ օքսիդի շերտի ձևավորումը: Եթե հատուկ գույն է պահանջվում, ապա պոլիեսթեր փոշի ծածկույթը կիրառվում է էլեկտրաստատիկ եղանակով և թխվում 60-ից 80 մկմ հաստությամբ՝ ապահովելով լրացուցիչ արգելք ուլտրամանուշակագույն ճառագայթման քայքայման դեմ:
| Ավարտման տեսակը | Գործընթացի մեթոդ | Մակերեւույթի կոշտություն (Ra) | Իդեալական կիրառական միջավայր |
|---|---|---|---|
| #4 Խոզանակով | Հղկող գոտի փայլեցում | <0,4 մկմ | Քաղաքային փողոցներ, առևտրային հրապարակներ |
| Հայելի լեհ | Հաջորդական նուրբ փչացում | <0,1 մկմ | Բարձրակարգ ճարտարապետական, դեկորատիվ |
| Փոշի պատված | Էլեկտրաստատիկ լակի և թխում | N/A (60-80 մկմ հաստությամբ) | Գույնի համապատասխան քաղաքային գոտիներ |
| Bead Blasted | Ապակե ուլունքով ռմբակոծություն | 1,0 – 1,5 մկմ | Մայրուղու հակաշողշողացող հատվածներ |
Հիմքի թիթեղներ, խարիսխի պտուտակներ, փակագծեր և մուտքի դռներ
Վերջնական հավաքման փուլը ներառում է հիմնական լիսեռին կարևորագույն սարքավորումների մշտական կցումը: Հիմնական թիթեղները, որոնք սովորաբար լազերային կտրված են 12 մմ-ից մինչև 20 մմ հաստությամբ չժանգոտվող պողպատից, ամրացվում են լիսեռի ներքևի մասում՝ օգտագործելով ֆիլե եռակցման ամբողջական ներթափանցում: Այս թիթեղները պետք է կատարյալ հարթ լինեն՝ շրջվելու պահը բետոնե հիմքին բաշխելու համար:
Խարիսխի պտուտակները, որոնք սովորաբար տատանվում են M16-ից մինչև M24 չափսերի, համաձայնեցվում են բազային սալիկների կաղապարների հետ՝ տեղում անխափան տեղադրումն ապահովելու համար: Արտադրողները նաև կտրում և ամրացնում են մուտքի դռները (բռնակները) ձողի հիմքի մոտ: Այս բռնակները ունեն ամրացված ներքին շրջանակներ և EPDM ռետինե միջադիրներ՝ պահպանելու IP65 ներթափանցման պաշտպանության վարկանիշը, պաշտպանելով ներքին էլեկտրական լարերը և տերմինալների բլոկները խոնավությունից և փոշու ներթափանցումից:
Ինչպես են փորձարկվում չժանգոտվող պողպատից լույսի սյուները
Խիստ փորձարկման արձանագրությունները պետք է ինտեգրվեն արտադրության ողջ ընթացքում: Քանի որ լույսի սյուները տեղադրվում են մեծ երթևեկությամբ հանրային տարածքներում, կառուցվածքային աղետալի խափանումները լուրջ անվտանգության ռիսկեր և պատասխանատվության խնդիրներ են առաջացնում: Որակի ապահովումը ապահովում է, որ պատրաստի արտադրանքը համապատասխանում է նախնական ինժեներական բնութագրերին:
Կառուցվածքային, քամու բեռի, եռակցման և ծավալային ստուգումներ
Կառուցվածքային ամբողջականությունը հաստատվում է ֆիզիկական ծանրաբեռնվածության փորձարկման և ծրագրային ապահովման վրա հիմնված վերջավոր տարրերի վերլուծության (FEA) համակցության միջոցով: Ինժեներական թիմերը նմանակում են դինամիկ քամու բեռները՝ հաճախ փորձարկելով վիրտուալ մոդելները 150 մղոն/ժ արագությամբ քամու պոռթկումների դեմ՝ ստուգելու համար, որ շեղման սահմանները մնում են անվտանգ գործառնական պարամետրերում:
Եռակցման ֆիզիկական որակը մանրակրկիտ ուսումնասիրվում է ոչ կործանարար փորձարկման (NDT) մեթոդների կիրառմամբ: Բարձր մակարդակի արտադրողները պահանջում են ներկերի ներթափանցման 100% փորձարկում կամ ուլտրաձայնային ստուգում բոլոր կարևորագույն հիմքից լիսեռ հոդերի վրա՝ միկրոսկոպիկ ճաքեր կամ թերի միաձուլում հայտնաբերելու համար: Չափային ստուգումները նույնպես շարունակաբար կատարվում են՝ ստուգելու կոնի հարաբերակցությունը, պատի հաստությունը և հիմքի ափսեի հարթությունը, որակի խիստ հսկողության ստորաբաժանումներով, որոնք ուղղված են ընդհանուր գործարանային թերության մակարդակը 0,5%-ից պակաս մինչև փաթեթավորումը:
Ստանդարտներ, վկայագրեր և ստուգման գրառումներ
Հեղինակավոր արտադրական օբյեկտները գործում են ISO 9001 որակի կառավարման խիստ համակարգերի ներքո և արտադրում են բևեռներ, որոնք համապատասխանում են ճանաչված տարածաշրջանային չափանիշներին: Եվրոպայում սա ներառում է EN 40-3-1-ի հավատարմությունը պողպատե լուսավորության սյուների նախագծման և կառուցվածքային ստուգման համար, մինչդեռ հյուսիսամերիկյան նախագծերը սովորաբար հիմնվում են AASHTO ուղեցույցների վրա:
Նյութերի իսկությունն ապացուցելու համար գնորդները միշտ պետք է պահանջեն EN 10204 3.1 Mill Test Certificates: Ստանդարտացված ստուգման այս գրառումները տրամադրում են հետագծելի, խմբաքանակի հատուկ տվյալներ ճշգրիտ քիմիական կազմի (քրոմի, նիկելի և մոլիբդենի տոկոսների ստուգում) և կոնկրետ արտադրության համար օգտագործվող չմշակված պողպատի մեխանիկական թողունակության վերաբերյալ:
Ինչպես գնորդները պետք է գնահատեն արտադրողներին
Չժանգոտվող պողպատից լույսի սյուներ ձեռք բերելը պահանջում է նավարկություն բարդ գլոբալ մատակարարման շղթայում: Գնորդները պետք է հավասարակշռեն նախնական կապիտալ ծախսերը և կատարողականի երկարաժամկետ երաշխիքները՝ ապահովելով, որ ընտրված արտադրական գործընկերը կարող է ապահովել և՛ որակը, և՛ նյութատեխնիկական արդյունավետությունը:
Արժեքի դրայվերներ, ժամկետներ, հարմարեցում և լոգիստիկա
Գնագոյացման վրա մեծ ազդեցություն ունի ապրանքների համաշխարհային անկայուն շուկան, մասնավորապես, նիկելի և մոլիբդենի տեղում գները, որոնք օգտագործվում են 304 և 316 լ համաձուլվածքներում: Ստանդարտ գործարանային սպասարկման ժամկետները սովորաբար տատանվում են 4-ից 8 շաբաթ, սակայն հատուկ կոնաձև պրոֆիլներ կամ մասնագիտացված ճարտարապետական փոշի ծածկույթներ խնդրելը կարող է երկարացնել արտադրության ժամանակացույցը մինչև 10-12 շաբաթ:
Նվազագույն պատվերի քանակը (MOQ) ևս մեկ կարևոր գործոն է, որը սովորաբար սկսվում է 10-ից 20 միավորից՝ հիմնավորելու ծանր մեքենաների տեղադրման ծախսերը: Լոգիստիկ առումով, օվկիանոսային բեռնափոխադրումների արդյունավետությունը առավելագույնի է հասցվում՝ օգտագործելով ներդիր նեղ բևեռներ: Կախված բազայի տրամագծից և ընդհանուր երկարությունից՝ ստանդարտ 40 ոտնաչափ բարձր խորանարդ (HQ) առաքման բեռնարկղը կարող է տեղավորել մոտավորապես 150-ից 200 բևեռ, ինչը կտրուկ նվազեցնում է մեկ միավորի փոխադրման արժեքը:
Ինչպես համեմատել մատակարարի տարբերակները
Հնարավոր մատակարարներին համեմատելիս գնումների թիմերը պետք է գնահատեն արտադրողի շրջանակը ներքին հնարավորությունները ընդդեմ արտապատվիրված քայլերի: Մատակարարը, որը վերահսկում է լազերային կտրումը, ավտոմատացված եռակցումը և քիմիական պասիվացումը մեկ տանիքի տակ, սովորաբար առաջարկում է շատ բարձր որակի հսկողություն և ավելի հուսալի ժամկետներ:
Գնորդները պետք է ուշադիր գնահատեն ստանդարտ երաշխիքային պայմանները, ապահովելով, որ դրանք ծածկում են կառուցվածքի ամբողջականությունը և կոռոզիոն դիմադրությունը նվազագույնը 10-ից 20 տարի: Ավելին, երրորդ կողմի լաբորատոր հաշվետվությունների հարցումը, որոնք ստուգում են աղի ցողման դիմադրությունը (օրինակ՝ ASTM B117 փորձարկում) և եռակցման ներթափանցման խորությունը նախորդ արտադրական փորձարկումներից, ծառայում է որպես արտադրողի հուսալիությունը համեմատելու վերջնական չափանիշ:
Հիմնական Takeaways
- Չժանգոտվող պողպատից լույսի բևեռների ամենակարևոր եզրակացությունները և հիմնավորումը
- Տեխնիկական բնութագրերի, համապատասխանության և ռիսկերի ստուգումներ, որոնք արժե վավերացնել նախքան կատարելը
- Գործնական հաջորդ քայլերը և նախազգուշացումները ընթերցողները կարող են անմիջապես դիմել
Հաճախակի տրվող հարցեր
Ինչ պետք է գնորդները առաջինը համեմատեն չժանգոտվող պողպատից լույսի բևեռներ գնելիս:
Սկսեք օդի հոսքի/սպասարկման տիրույթից, համապատասխանության պահանջներից, տեղադրման սահմանափակումներից և հետվաճառքից պահեստամասերի քաղաքականությունից: Այս չորս գործոնները սովորաբար որոշում են ընդհանուր ռիսկը և մարժայի որակը:
Ինչպե՞ս կարող են ընթերցողները վերահսկել չժանգոտվող պողպատից լույսի սյուների վայրէջքի արժեքը:
Բաժանեք միավորի FOB-ը, փաթեթավորման ծավալը, բեռնարկղերի օգտագործումը, տուրքը/հարկը և ակնկալվող վերադարձի դրույքաչափը: SKU մակարդակով պարզ վայրէջքի արժեքով մոդելը օգնում է խուսափել մարժաների անակնկալներից:
Ո՞ր հավաստագրերն են սովորաբար պահանջվում հիմնական շուկաներում չժանգոտվող պողպատից լույսի սյուների համար:
Պահանջները տարբերվում են ըստ նպատակակետ շուկայի. ստուգեք կիրառելի էլեկտրական/անվտանգության և նյութերի համապատասխանության ստանդարտները մինչև PO-ի հաստատումը և պահեք լաբորատոր հաշվետվությունները կապված SKU-ի ճշգրիտ տարբերակների հետ:
Ինչպե՞ս պետք է դիստրիբյուտորները սահմանեն MOQ և գույքագրման թիրախներ չժանգոտվող պողպատից լուսային սյուների համար:
Օգտագործեք ալիքի պահանջարկի բաժանումը և հաղորդման ժամանակը` աստիճանավոր MOQ սահմանելու համար: Պահպանեք արագ շարժվող SKU-ներն ավելի խորը պահեստում` միաժամանակ սահմանափակելով երկար պոչով տարբերակները ավելի դանդաղ պտույտներով և պահման ավելի բարձր ծախսերով:
Ո՞րն է չժանգոտվող պողպատից լույսի բևեռների պատվերների որակի վերահսկման գործնական ցուցակը:
Սահմանեք AQL-ը, կարևոր թերությունների ցանկը, ֆունկցիայի թեստերը և փաթեթավորման անկման ստուգումները: Կատարեք նախաբեռնման ստուգում և գործարանում պահեք հետագծելի թերությունների հետադարձ կապ: