Introduksjon
Å velge en produsent av lysstolper i rustfritt stål er ikke bare en innkjøpsbeslutning; det påvirker direkte livssykluskostnader, korrosjonsmotstand, strukturell sikkerhet og langsiktig prosjektytelse i lysmastmarkedet. Fordi disse polene har en høyere forhåndsinvestering, trenger kjøpere klare kriterier for å skille dyktige produsenter fra leverandører som kan skape vedlikeholds-, samsvars- og omdømmerisiko senere. Denne artikkelen forklarer hva du skal evaluere, fra materialkvaliteter og fabrikasjonsstandarder til testing, sertifiseringer og produksjonskonsistens, slik at du kan vurdere leverandører med større selvtillit og ta anskaffelsesbeslutninger som støtter holdbarhet, verdi og pålitelige infrastrukturresultater.
Hvorfor produsentvalg er viktig i lysstolpemarkedet
Anskaffelse av infrastrukturressurser krever en streng tilnærming til leverandørkvalifisering, spesielt i strukturell belysningssektoren. Det globale lysmastmarkedet har i økende grad skiftet mot avanserte legeringer, drevet av etterspørselen etter spenstig urban infrastruktur med lite vedlikehold. Lysstolper i rustfritt stål representerer en førsteklasses kapitalinvestering, og tilbyr overlegen strukturell integritet og estetisk levetid sammenlignet med standard galvanisert stål eller aluminiumsalternativer.
Imidlertid er ytelsen til disse eiendelene iboende knyttet til produsentens tekniske kapasiteter og kvalitetskontrollprotokoller. Å velge en ukvalifisert leverandør utsetter kommuner, eiendomsutviklere og infrastrukturfond for alvorlige operasjonelle og økonomiske forpliktelser. Et omfattende evalueringsrammeverk er avgjørende for å sikre at den valgte produksjonspartneren konsekvent kan levere produkter som oppfyller nøyaktige metallurgiske og strukturelle spesifikasjoner.
Livssykluskostnad, korrosjonsrisiko og merkevareomdømme
De første investeringsutgiftene for lysstolper i rustfritt stål er iboende høyere enn for karbonstålkvivalenter, men de totale eierkostnadene (TCO) over en anslått 30 til 50 års levetid er svært gunstig når de produseres riktig. Dårlig leverandørvalg resulterer ofte i for tidlig materialsvikt, og øker vedlikeholdskostnadene, som kan utgjøre opptil 60 % av totale livssyklusutgifter i dårlig utførte prosjekter.
Korrosjonsrisiko er fortsatt den primære trusselen mot strukturell levetid. Hvis en produsent bruker dårligere legeringskvaliteter, implementerer feil passiveringsprosesser eller ikke klarer å forhindre krysskontaminering med karbonstål under fabrikasjon, vil lokalisert gropdannelse og galvanisk korrosjon oppstå. Utover den økonomiske byrden med for tidlig utskifting, utgjør katastrofal polsvikt på grunn av strukturell forringelse alvorlige sikkerhetsrisikoer og påfører anskaffelsesenhetens merkevareomdømme og offentlig tillit uopprettelig skade.
Prosjekter som krever strengere produsentvurdering
Visse distribusjonsmiljøer dikterer en nulltoleransepolicy for produksjonsfeil. Kystregioner, der luftbårne kloridkonsentrasjoner er ekstreme, krever nøyaktige metallurgiske kontroller for å forhindre spenningskorrosjon. Tilsvarende krever tunge industrisoner og høytrafikkfulle kommunale korridorer stolper som er i stand til å motstå aggressive miljøforurensninger og konstant vibrasjonsbelastning.
Prosjekter som ligger i soner med høy vindhastighet krever produsenter med avanserte aerodynamiske og konstruksjonstekniske ferdigheter. I orkanutsatte områder må lysstolper ofte være sertifisert for å motstå vindkast opp til 150 mph (241 km/t) under spesifikke belastningsbegrensninger for effektivt prosjektert område (EPA). Bare produsenter med robuste interne ingeniør- og testfunksjoner kan på en pålitelig måte produsere infrastruktur som er egnet for disse miljøene med høy innsats.
Hva kjøpere bør bekrefte i spesifikasjoner for lysstolper i rustfritt stål
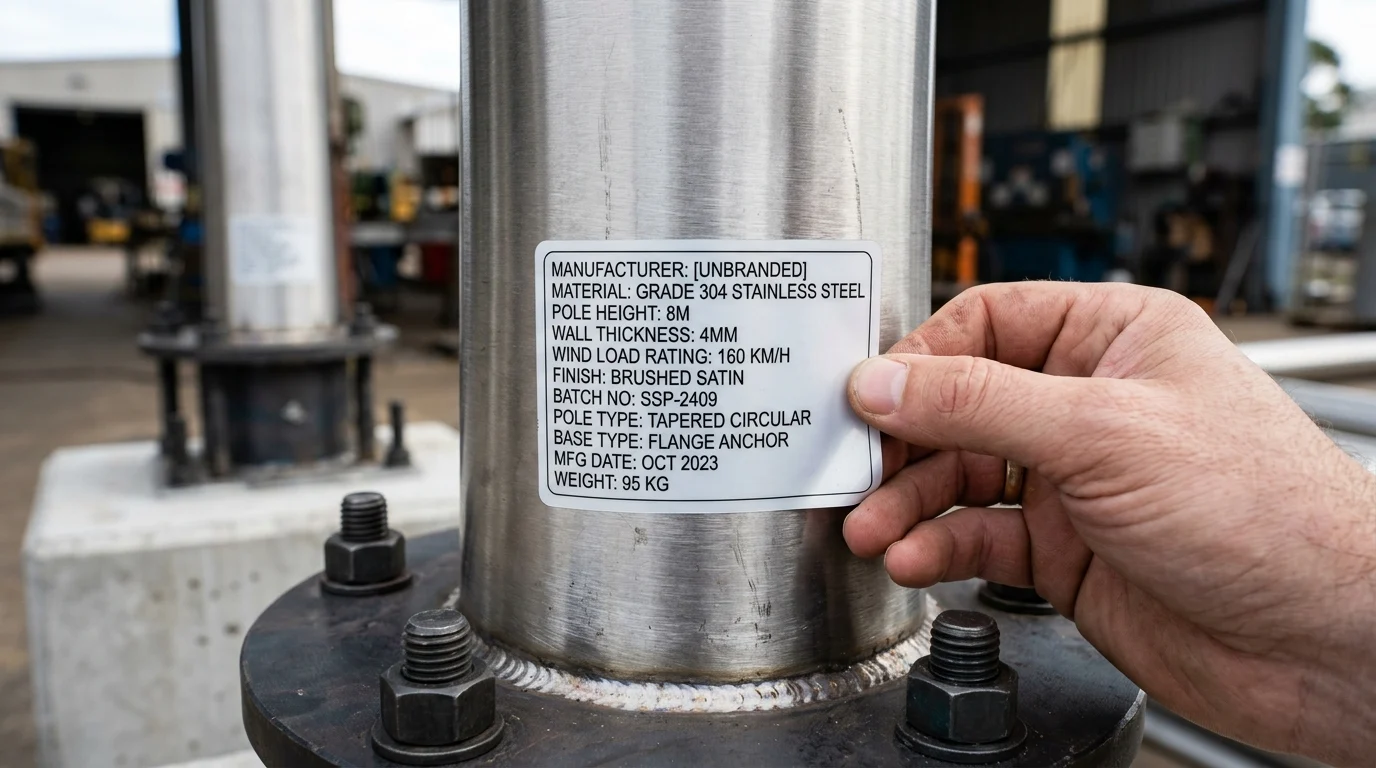
Tekniske spesifikasjoner danner den kontraktsmessige grunnlinjen mellom anskaffelsesteamet og produsenten. Vage eller ufullstendige spesifikasjoner er en primær årsak til prosjektsvikt i lysstolpemarkedet i rustfritt stål. Kjøpere må granske de tekniske innleveringene for å bekrefte at produsenten fullt ut forstår og kan utføre de nødvendige metallurgiske og geometriske toleransene.
En pålitelig produsent vil ikke bare overholde de angitte spesifikasjonene, men vil også tilby verditeknisk innsikt, og foreslå optimale materialkvaliteter og veggtykkelser basert på de spesifikke miljø- og bærende kravene på installasjonsstedet.
Rustfrie stålkvaliteter og veggtykkelse
Valget av passende rustfritt stål er avgjørende. Mens Grade 304 er tilstrekkelig for innlandet, lavkorrosjonsmiljøer, krever marine og tunge industrielle applikasjoner strengt Grad 316 eller 316L på grunn av tilsetningen av molybden, som drastisk forbedrer motstanden mot kloridgroper. Kjøpere må kreve Mill Test Certificates (MTC) for å verifisere den kjemiske sammensetningen av råvarene.
Veggtykkelse er like kritisk for strukturell stabilitet og utmattingsbestandighet. Avhengig av stanghøyde og armaturvekt, varierer akseptable veggtykkelser vanligvis fra 11-gauge (omtrent 3,0 mm) for standard fotgjengerbelysning til 7-gauge (ca. 4,5 mm) eller tykkere for high-mast motorveiapplikasjoner. Produsenter må demonstrere evnen til å opprettholde jevn veggtykkelse gjennom formings- og avsmalningsprosessene.
Fabrikasjonskontroller, sveisestandarder og inspeksjon
Integriteten til en lysstolpe i rustfritt stål er sterkt avhengig av kvaliteten på sveisene i lengderetningen og bunnplaten. Anskaffelsesspesifikasjoner må kreve overholdelse av internasjonalt anerkjente sveisekoder, slik som AWS D1.1 (Structural Welding Code – Steel) eller EN 1090. Produsenter bør ansette sertifiserte sveisere og bruke automatisert submersed buesveising (SAW) eller wolfram inert gass (TIG) prosesser for konsekvent penetrering.
Inspeksjonsprotokoller etter sveis er ikke omsettelige. Ledende produsenter implementerer streng ikke-destruktiv testing (NDT), ved å bruke ultralydtesting (UT) eller radiografisk testing (RT) for å oppdage uregelmessigheter under overflaten. En pålitelig leverandør vil garantere en defekttoleranse på mindre enn 1 % og gi omfattende dokumentasjon av alle inspeksjonsresultater.
Sammenligningstabell for materialkvalitet
For å lette nøyaktige spesifikasjoner bør anskaffelsesteam referere til følgende metallurgiske parametere når de evaluerer produsentens forslag:
| Legeringsgrad | Avkastningsstyrke (min.) | PREN (Pitting Resistance) | Karboninnhold | Optimalt applikasjonsmiljø |
|---|---|---|---|---|
| 304 | 205 MPa | ~18.0 – 20.0 | ≤ 0.08% | Innlands byområder, lav forurensning |
| 316 | 205 MPa | ≥ 23.2 | ≤ 0.08% | Kystsoner, moderat industri |
| 316L | 170 MPa | ≥ 23.2 | ≤ 0.03% | Tunge marine områder med høy sveisestress |
Hvordan innkjøpsteam kan sammenligne lysmasterleverandører
Overgang fra teknisk evaluering til kommersiell og operasjonell vurdering er avgjørende for å identifisere en bærekraftig leverandørkjedepartner. Det globale markedet er mettet med enheter som hevder produksjonsevner, noe som gjør det avgjørende for anskaffelsesteam å skille mellom ekte fabrikker med høy kapasitet og mellomliggende handelsselskaper.
Et strengt rammeverk for sammenligning av leverandører må omfatte kommersiell levedyktighet, dokumentert produksjonskapasitet og en gjennomsiktig driftshistorie. Denne mangefasetterte tilnærmingen sikrer at den valgte leverandøren kan skalere produksjonen for å møte prosjektets tidslinjer samtidig som den opprettholder streng kvalitetskontroll.
Kommersielle faktorer som MOQ og ledetid
Kommersielle termer avslører ofte den sanne naturen og kapasiteten til en leverandør. Ekte produsenter håndhever vanligvis en Minimum Order Quantity (MOQ) optimalisert for råvareinnkjøp og produksjonslinjeeffektivitet, ofte fra 20 til 50 enheter for spesialkonstruerte rustfrie stålstenger. Mellomledd kan tilby lavere MOQs, men til en betydelig prispremie.
Ledetid er en annen kritisk differensiator. En velutstyrt produsent som administrerer sin egen forsyningskjede, bør oppgi standard produksjonstid på 6 til 12 uker, avhengig av kompleksiteten til avsmalnings- og etterbehandlingsprosessene. Anskaffelsesteam må sikre kontraktsmessige garantier for disse tidslinjene, inkludert forsinkelsesstraffklausuler, for å beskytte den bredere byggeplanen.
Fabrikkrevisjoner, referanseprosjekter og eksporterfaring
Å gjennomføre en omfattende fabrikkrevisjon, enten personlig eller via et sertifisert tredjepartsbyrå (som SGS eller TÜV), er et obligatorisk trinn i kvalifiseringsprosessen. Revisorer bør verifisere implementeringen av et ISO 9001 kvalitetsstyringssystem og vurdere anleggets faktiske produksjonsgjennomstrømning, og se etter kapasiteter som overstiger 2000 poler månedlig for storskalaleverandører.
Evaluering av en leverandørs referanseprosjekter og eksporterfaring gir empiriske bevis på deres pålitelighet. Innkjøpsteam bør be om case-studier av installasjoner i regioner med tilsvarende regelverk og miljøbelastninger. En produsent med en dokumentert merittliste for eksport til strenge markeder (f.eks. innehar CE-merking for Europa eller UL/ETL-oppføringer for Nord-Amerika) viser en sofistikert forståelse av internasjonal samsvar.
Beslutningsmatrise for produsenter vs handelsmenn
Innkjøpsteam kan bruke følgende matrise for å evaluere de operasjonelle og kommersielle avveiningene mellom direkte produsenter og handelsenheter:
| Evalueringsberegning | Direkte produsent | Handelsselskap (mellomledd) |
|---|---|---|
| Kostnadsstruktur | Fabrikk-direkte priser; null mellomliggende markering | 15 % til 30 % påslag over fabrikkkostnader |
| Tilpasning ledetid | Rask prototyping; direkte ingeniørtilgang | Forlenget på grunn av indirekte kommunikasjonssløyfer |
| Kvalitetsansvar | Direkte ansvar; gjennomsiktig garantistøtte | diffust ansvar; komplekse garantikrav |
| Typisk MOQ | 20 – 50 enheter (optimalisert for produksjonskjøringer) | Ofte fleksibel (1 – 10 enheter), men til en premie |
Hvilke samsvar, testing og logistikksjekker reduserer risikoen
Selv den mest nøyaktig konstruerte lysstolpen er et ansvar hvis den mangler nødvendig forskriftsoverholdelse eller kommer skadet til installasjonsstedet. Å redusere disse risikoene krever en proaktiv tilnærming til testing av validering og logistisk planlegging.
Anskaffelseskontrakter må eksplisitt definere teststandardene, pakkemetodene og forsendelsesprotokollene som kreves for å sikre produktets integritet fra fabrikkgulvet til endelig distribusjon.
Sertifiseringer, strukturelle beregninger og korrosjonstesting
Strukturell designvalidering er kritisk. Kjøpere bør gi mandat at strukturelle beregninger overholder anerkjente standarder, slik som AASHTO LTS-6-spesifikasjonene for strukturelle støtter. Disse beregningene må ta hensyn til dødlast, islast og utmattelsesfremkallende vindfenomener som galopp og virvelavgivelse.
Miljøtesting validerer materialets levetid. For rustfrie stålstenger beregnet for aggressive miljøer, bør anskaffelsesteam kreve data for akselerert korrosjonstesting. En standard benchmark er ASTM B117 saltspraytest, hvor premium 316L rustfrie stålstenger skal vise null tegn på rød rust eller kritiske gropdannelser etter 1000 til 2000 timers kontinuerlig eksponering.
Emballasje, fraktbetingelser og installasjonsstøtte
Overflaten til rustfritt stål er svært utsatt for estetiske skader under internasjonal transport. Spesifikasjonene må spesifisere emballasjekravene, for eksempel flerlags beskyttende innpakning ved bruk av kraftig bobleplast, industrifilt og stive trekasser for bunnplatene og delikate armaturmonteringsbraketter.
Logistikkeffektivitet påvirker direkte kostnadene i land. Produsenter må demonstrere ekspertise innen optimalisering av fraktbeholdere, for å sikre at romlig utnyttelse maksimeres uten at det går på bekostning av produktsikkerheten. For eksempel kan et dyktig logistikkteam trygt hekke og sikre opptil 60 standard 8 meter koniske stolper i en enkelt 40 fots High Cube (40HQ) container. Videre bør leverandører gi omfattende installasjonsmanualer og responsiv ekstern teknisk støtte for å hjelpe lokale entreprenører under utrulling.
Hvordan kjøpere bør ta den endelige avgjørelsen
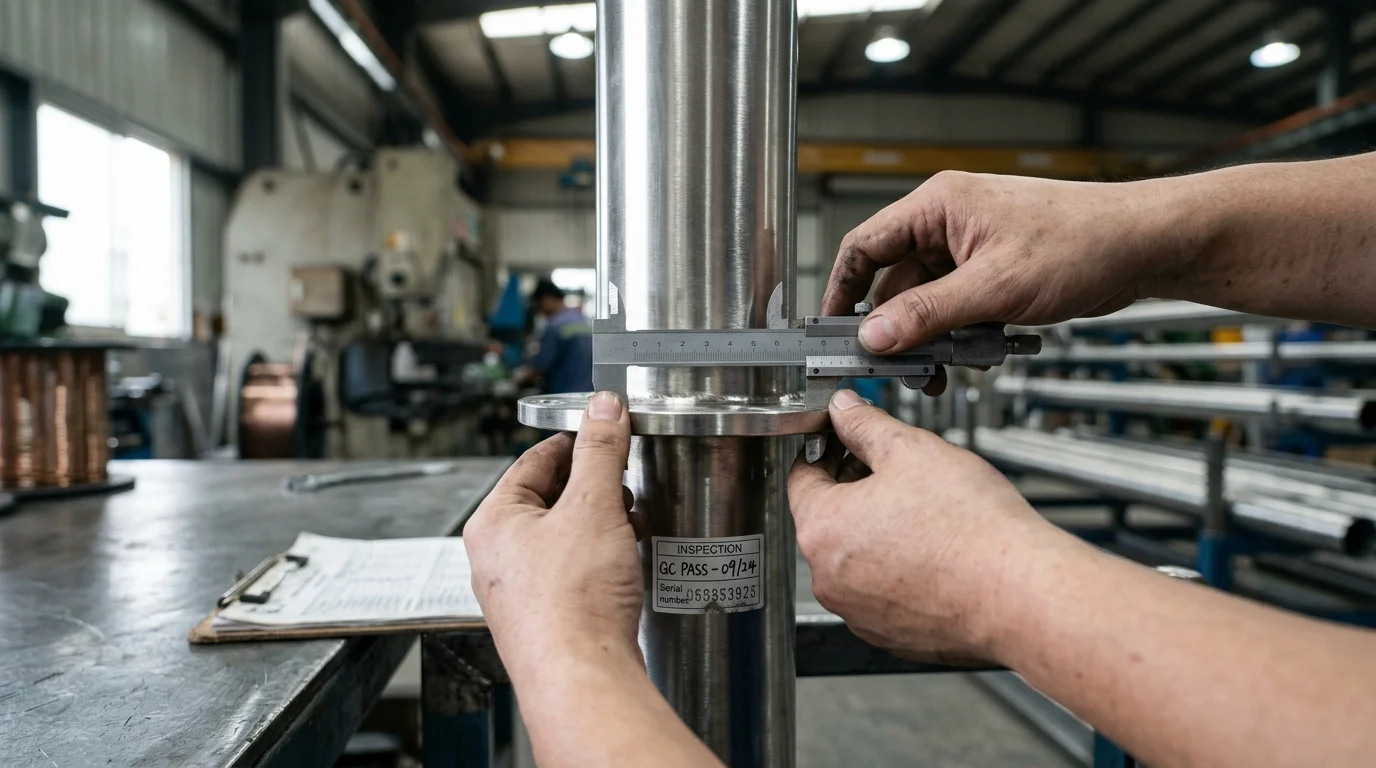
Kulminasjonen av leverandørevalueringsprosessen krever syntetisering av tekniske data, revisjonsrapporter og kommersielle forslag til en endelig anskaffelsesbeslutning. Denne siste fasen krever objektiv analyse for å balansere forhåndsinvesteringer mot langsiktig aktivapålitelighet.
Ved å systematisk utføre en strukturert utvelgelsesprosess og være årvåken for bransjespesifikke røde flagg, kan kjøpere trygt sikre seg en produksjonspartner som er i stand til å levere infrastruktur med høy ytelse.
Steg-for-steg leverandørvalgsprosess
Utvelgelsesprosessen bør følge en streng, trinnvis metodikk. Det begynner med en bred forespørsel om informasjon (RFI) for å filtrere kandidater basert på ISO-sertifiseringer og basiskapasiteter, etterfulgt av en detaljert forespørsel om tilbud (RFQ) som krever nøyaktige tekniske innsendinger og MTC-er.
Når shortlisten er begrenset, må kjøpere anskaffe og grundig vurdere en fysisk prøve eller prototype. Hvis prototypen oppfyller alle toleranser, utføres en omfattende fabrikkrevisjon. Til slutt reduseres risikoen ytterligere ved å utstede en pilotordre – typisk som representerer 10 % til 15 % av det totale prosjektvolumet – for å validere produsentens produksjonskonsistens, emballasjekvalitet og overholdelse av leveringsplaner før bulkkontrakten frigis.
Advarselsskilt for kvalitet, samsvar og leveringsrisiko
Innkjøpsteam må være oppmerksomme på kritiske advarselsskilt som indikerer høy risiko. Et primært rødt flagg er en leverandørs motvilje eller avslag på å gi verifiserbare mølletestsertifikater fra anerkjente stålfabrikker, som ofte maskerer bruken av understandard, høykarbon skraplegeringer som vil korrodere for tidlig.
Prisavvik er like talende. Sitater som faller mer enn 20 % under det etablerte markedsgjennomsnittet er sjelden et resultat av produksjonseffektivitet; de indikerer nesten universelt uautorisert materialerstatning, redusert veggtykkelse eller kompromitterte sveisestandarder. I tillegg bør kjøpere avvise leverandører som tilbyr vage eller sterkt begrensede garantivilkår; en selvsikker produsent av førsteklasses lysstolper i rustfritt stål bør som standard gi en strukturell garanti fra 10 til 20 år.
Viktige takeaways
- De viktigste konklusjonene og begrunnelsen for lysmastmarkedet
- Spesifikasjoner, samsvar og risikosjekker som er verdt å validere før du forplikter deg
- Praktiske neste trinn og advarsler lesere kan søke umiddelbart
Ofte stilte spørsmål
Hvilken rustfri stålkvalitet bør jeg velge for en lysstang?
Bruk 304 for områder med lav korrosjon i innlandet. Velg 316 eller 316L for kyst-, marine- eller industrimiljøer der klorid og forurensninger øker risikoen for gropdannelse.
Hvordan kan jeg bekrefte at en produsent av lysstolper i rustfritt stål er pålitelig?
Be om mølletestsertifikater, sveisesertifiseringer, inspeksjonsprotokoller og prosjektreferanser. En pålitelig leverandør bør også bekrefte materialkvalitet, veggtykkelse og korrosjonskontrollprosesser tydelig.
Hvorfor er veggtykkelse viktig når du kjøper lysstolper i rustfritt stål?
Veggtykkelse påvirker styrke, vibrasjonsmotstand og levetid. Typiske stolper kan bruke ca. 3,0 mm, mens tyngre eller høyere bruksområder ofte krever 4,5 mm eller mer.
Hvilke kvalitetskontroller bør Moreluxpost-kjøpere be om før de bestiller?
Be om materialsertifikater, sveisinspeksjonsrapporter, dimensjonskontroller og detaljer om overflatebehandling. For kritiske prosjekter, be også om vindlastberegninger og fabrikktestingsdokumentasjon.
Koster lysstolper i rustfritt stål mer på forhånd, men sparer du penger på lang sikt?
Ja. Staver i rustfritt stål koster vanligvis mer i utgangspunktet, men bedre korrosjonsbestandighet og lavere vedlikehold kan redusere totale eierkostnader over en 30 til 50-års levetid.