Introduksjon
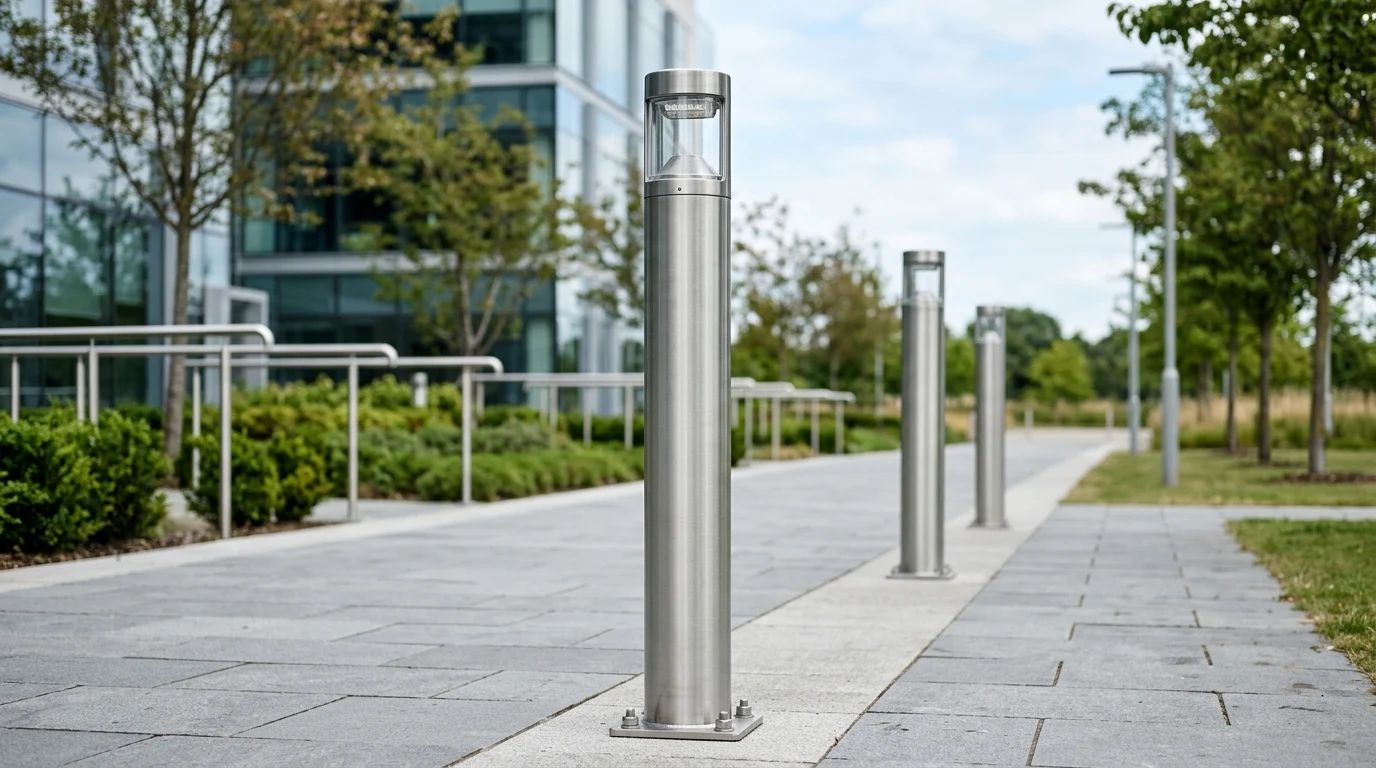
Fra valg av legering til endelig overflatebehandling, måten lysstolper i rustfritt stål lages på, påvirker direkte styrke, korrosjonsbestandighet, utseende og levetid. Denne artikkelen forklarer de viktigste produksjonsstadiene, inkludert materialvalg, skjæring og forming, sveising, polering og kvalitetskontroll, slik at leserne kan se hvordan hvert trinn bidrar til langsiktig ytelse. Ved å forstå produksjonsprosessen kan kjøpere, ingeniører og prosjektplanleggere bedre evaluere produktkvalitet, sammenligne leverandører og bedømme om en stolpe er bygget for å tåle krevende urbane, industrielle eller kystnære miljøer.
Hvorfor er det viktig å produsere lysstolper i rustfritt stål
Produksjonen av lysstolper i rustfritt stål representerer et avgjørende skjæringspunkt mellom urban design, offentlig sikkerhet og konstruksjonsteknikk . Sammenlignet med tradisjonelle materialer som aluminium eller standard karbonstål, krever rustfritt stål en mer spesialisert produksjonsprosess, men gir en infrastruktur med en eksepsjonell livssyklus. Når de er riktig produsert, overskrider disse stolpene rutinemessig en 50-års levetid med minimalt vedlikehold.
Å forstå denne produksjonsprosessen er avgjørende for byplanleggere , kommunalingeniører og kommersielle utviklere. De første investeringsutgiftene for rustfritt stål er høyere enn for alternativer, noe som betyr at kjøpere må sikre at fabrikasjons-, sveise- og etterbehandlingsprosessene rettferdiggjør investeringen gjennom langsiktig strukturell motstandskraft og reduserte totale eierkostnader.
Fordeler med holdbarhet og utseende
Den primære strukturelle og estetiske fordelen med rustfritt stål ligger i dets passive kromoksidlag. Dette usynlige, selvhelbredende skjoldet dannes naturlig når legeringen inneholder minimum 10,5 % krom. Gjennom hele produksjonsprosessen er beskyttelse og forbedring av dette laget avgjørende for å sikre at sluttproduktet motstår rust, smog-nedbrytning og kjemisk eksponering i tøffe by- eller kystmiljøer.
| Materiale | Estimert levetid (år) | Typisk strekkstyrke (MPa) | Relativ kostnadsindeks |
|---|---|---|---|
| Rustfritt stål (304/316) | 50+ | 500 – 600 | Høy (1,8x) |
| Aluminiumslegering | 30 – 40 | 270 – 310 | Middels (1,3x) |
| Galvanisert karbonstål | 20 – 25 | 400 – 550 | Base (1,0x) |
Prosjektkrav å definere først
Før produksjonssyklusen startes, må anskaffelsesteam definere strenge prosjektkrav som dikterer prosjekteringsfasen. Vindlastspesifikasjoner er den mest kritiske variabelen; stolper må være geometrisk utformet og produsert for å tåle grunnleggende vindhastigheter fra 120 mph til 180 mph (193 til 290 km/t), avhengig av lokale meteorologiske koder og orkansoneklassifiseringer.
I tillegg dikterer dimensjonskrav direkte produksjonstilnærmingen. Høydekravene spenner vanligvis fra 3 meter for gangveier opp til 12 meter eller mer for belysning av motorveier og kryss. Disse høydeparametrene, kombinert med vekten av armaturen og den nødvendige vindvurderingen, bestemmer den nødvendige veggtykkelsen og basisdiameteren til det rå stålrøret.
Hvordan lysstolper i rustfritt stål blir produsert
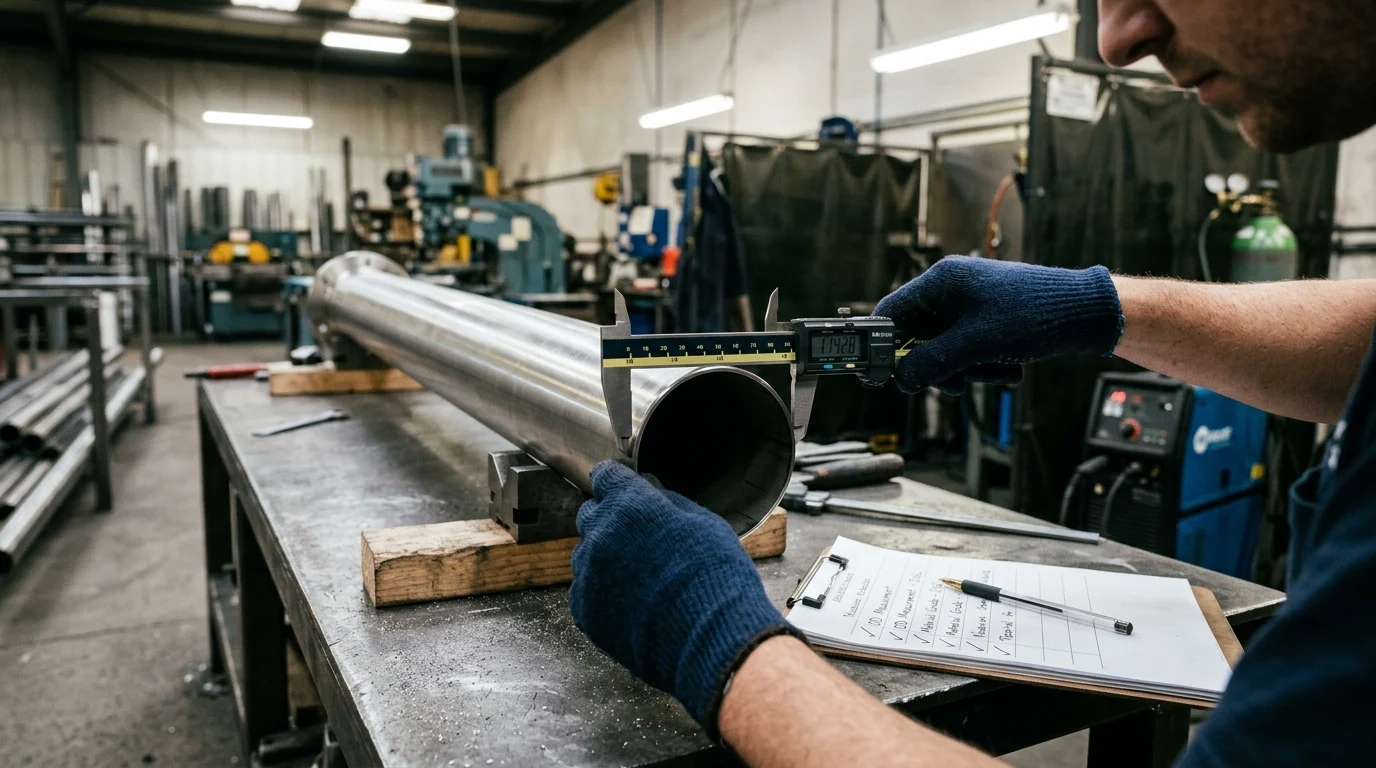
Produksjonssyklusen forvandler flate, rå stålspoler til strukturelt solide, geometrisk presise lyssøyler. Denne transformasjonen krever spesialisert tungt maskineri, streng overholdelse av metallurgiske toleranser og et svært kontrollert fabrikkmiljø for å forhindre krysskontaminering med karbonstålpartikler.
Materialkvaliteter, tykkelse og rørdesign
Produsenter bruker primært to austenittiske rustfrie stålkvaliteter: Type 304 for standard innlandsapplikasjoner og Type 316L for marine eller tunge industrimiljøer . Type 316L inkluderer 2,0 % til 3,0 % molybdentilsetning, som gir overlegen motstand mot kloridgroper fra veisalter og havspray. Den valgte materialtykkelsen varierer vanligvis fra 2,0 mm for lette fotgjengerstolper opp til 4,0 mm eller 5,0 mm for applikasjoner med høy mast.
Rørdesignet påvirker også produksjonstrinnene i stor grad. Stolper kan fremstilles som standard sylindriske rør, firkantede profiler eller kontinuerlig koniske former. Konisk design er svært favorisert i industrien fordi de senker tyngdepunktet, reduserer den totale materialvekten og tilbyr overlegen aerodynamisk stabilitet mot vindindusert virvelavgivelse.
Kutting, rulling, sveising og retting
Produksjonen begynner med å rulle ut råmaterialet og mate det gjennom CNC laserskjæremaskiner, som oppnår nøyaktige dimensjonstoleranser på ±0,1 mm. Når de er kuttet til det nøyaktige flate mønsteret, overføres stålplatene til kraftige kantpresser eller rullemaskiner som gradvis danner metallet til en lukket rørprofil.
De langsgående sømmene er da permanent lukket. Høykvalitetsproduksjon er avhengig av Submerged Arc Welding (SAW) eller Tungsten Inert Gas (TIG) sveising for å sikre full skjøtpenetrasjon uten å kompromittere legeringens strukturelle integritet eller brenne ut krominnholdet. Ettersveising gjennomgår stengene en streng mekanisk rettingsprosess. Hydrauliske presser påfører målrettet trykk for å korrigere varmeindusert vridning, og opprettholder strengt et retthetsavvik på mindre enn 3 mm per lineær meter.
Hvordan etterbehandling og montering påvirker ytelsen
Utover rå strukturell fabrikasjon, dikterer etterbehandlings- og monteringsstadiene polens endelige miljømessige motstandskraft og integrering i stedets infrastruktur. Riktig etterbehandling er ikke bare for estetikk; det er et kritisk metallurgisk trinn som gjenoppretter materialets overflateintegritet etter traumet ved sveising og bøying.
Børstet, polert, passivert og pulverlakkert finish
Overflatebehandling forbedrer både visuell jevnhet og korrosjonsbestandighet. Standard mekanisk finish inkluderer en retningsbestemt #4 børste eller en høyglans speilpolering, som ofte oppnår en raffinert overflateruhet (Ra) på mindre enn 0,4 µm, noe som forhindrer smuss og klorider i å klamre seg til stangen.
Etter mekanisk etterbehandling er kjemisk passivering obligatorisk. Stolpene er nedsenket i et salpeter- eller sitronsyrebad for å fjerne frie jernavleiringer etter verktøy og for raskt å akselerere dannelsen av det beskyttende oksidlaget. Hvis det kreves en spesifikk farge, påføres et polyesterpulverbelegg elektrostatisk og bakes i en tykkelse på 60 til 80 mikron, noe som gir en ekstra barriere mot UV-nedbrytning.
| Finish Type | Prosessmetode | Overflateruhet (Ra) | Ideell bruksmiljø |
|---|---|---|---|
| #4 Børstet | Slipende beltepolering | < 0,4 µm | Urbane gater, kommersielle torg |
| Speilpolsk | Suksessiv finpolering | < 0,1 µm | Eksklusivt arkitektonisk, dekorativt |
| Pulverlakkert | Elektrostatisk spray & bake | N/A (60–80 µm tykk) | Fargetilpassede kommunale soner |
| Perleblåst | Glassperlebombardement | 1,0 – 1,5 µm | Antirefleks motorveisegmenter |
Bunnplater, ankerbolter, braketter og tilgangsdører
Den siste monteringsfasen innebærer permanent å feste kritisk maskinvare til hovedakselen. Grunnplater, typisk laserkuttet fra kraftig 12 mm til 20 mm tykt rustfritt stål, er festet til bunnen av skaftet ved hjelp av kilsveiser med full penetrering. Disse platene må være helt i vater for å fordele veltemomentet til betongfundamentet.
Ankerbolter, vanligvis i størrelser fra M16 til M24, er koordinert med grunnplatemaler for å sikre sømløs installasjon på stedet. Produsenter kutter og forsterker også tilgangsdører (håndhull) nær bunnen av stangen. Disse håndhullene har forsterkede interne rammer og EPDM-gummipakninger for å opprettholde en IP65-inntrengningsbeskyttelsesklassifisering, og beskytter interne elektriske ledninger og rekkeklemmer mot inntrenging av fukt og støv.
Slik testes lysstolper i rustfritt stål
Strenge testprotokoller må integreres gjennom hele produksjonsarbeidsflyten. Fordi lysstolper er installert i offentlige rom med høy trafikk, utgjør katastrofale strukturelle feil alvorlige sikkerhetsrisikoer og ansvarsproblemer. Kvalitetssikring sikrer at det ferdige produktet samsvarer med de første tekniske spesifikasjonene.
Kontroll av struktur, vindbelastning, sveising og dimensjoner
Strukturell integritet valideres gjennom en kombinasjon av fysisk belastningstesting og programvarebasert Finite Element Analysis (FEA). Ingeniørteam simulerer dynamiske vindbelastninger, og tester ofte virtuelle modeller mot vindkast på 150 mph for å verifisere at avbøyningsgrensene holder seg innenfor sikre driftsparametere.
Fysisk sveisekvalitet blir grundig undersøkt ved hjelp av ikke-destruktiv testing (NDT) metoder. Toppprodusenter krever 100 % penetreringstesting eller ultralydinspeksjon på alle kritiske base-til-aksel-skjøter for å oppdage mikroskopiske sprekker eller ufullstendig fusjon. Dimensjonskontroller utføres også kontinuerlig for å verifisere avsmalningsforhold, veggtykkelse og grunnplates flathet, med strenge kvalitetskontrollavdelinger som sikter mot en total fabrikkdefektrate på mindre enn 0,5 % før pakking.
Standarder, sertifikater og inspeksjonsprotokoller
Anerkjente produksjonsanlegg opererer under strenge ISO 9001 kvalitetsstyringssystemer og produserer stolper som overholder anerkjente regionale standarder. I Europa inkluderer dette overholdelse av EN 40-3-1 for design og strukturell verifisering av stållyssøyler, mens nordamerikanske prosjekter vanligvis er avhengige av AASHTO-retningslinjer.
For å bevise materiell autentisitet bør kjøpere alltid kreve EN 10204 3.1 Mill Test Certificates. Disse standardiserte inspeksjonsregistrene gir sporbare, batchspesifikke data om den nøyaktige kjemiske sammensetningen (verifiserer krom-, nikkel- og molybdenprosentene) og den mekaniske flytegrensen til råstålet som brukes for den spesifikke produksjonskjøringen.
Hvordan kjøpere bør vurdere produsenter
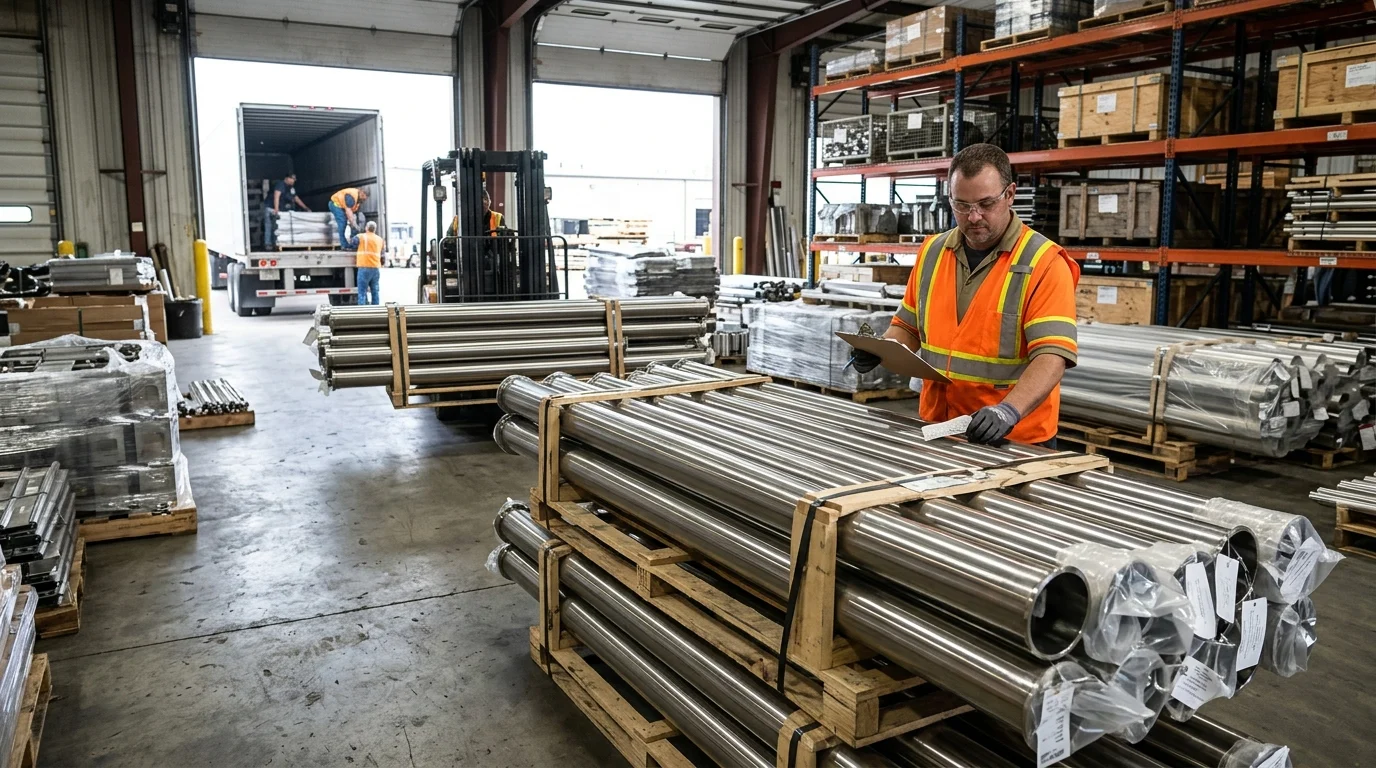
Anskaffelse av lysstolper i rustfritt stål krever å navigere i en kompleks global forsyningskjede. Kjøpere må balansere kapitalutgifter på forhånd med langsiktige ytelsesgarantier, for å sikre at den valgte produksjonspartneren kan levere både kvalitet og logistisk effektivitet.
Kostnadsdrivere, ledetider, tilpasning og logistikk
Prissettingen er sterkt påvirket av det flyktige globale råvaremarkedet, spesielt spotprisen på nikkel og molybden brukt i 304 og 316L legeringer. Standard fabrikkens ledetider varierer vanligvis fra 4 til 8 uker, men å forespørre tilpassede koniske profiler eller spesialiserte arkitektoniske pulverlakker kan utvide produksjonsplanene til 10 til 12 uker.
Minimum bestillingsmengder (MOQs) er en annen kritisk faktor, som vanligvis starter mellom 10 og 20 enheter for å rettferdiggjøre de tunge maskinoppsettkostnadene. Logistikkmessig maksimeres sjøfrakteffektiviteten ved å bruke nestede, koniske stolper. Avhengig av basediameteren og den totale lengden, kan en standard 40-fots High Cube (HQ) fraktbeholder romme omtrent 150 til 200 stolper, noe som drastisk reduserer transportkostnadene per enhet.
Hvordan sammenligne leverandøralternativer
Når man sammenligner potensielle leverandører, bør innkjøpsteam vurdere produsentens omfang av interne muligheter kontra utkontrakterte trinn. En leverandør som kontrollerer laserskjæring, automatisert sveising og kjemisk passivering under ett tak tilbyr generelt overlegen kvalitetskontroll og mer pålitelige ledetider.
Kjøpere bør nøye vurdere standard garantivilkår, og sikre at de dekker strukturell integritet og korrosjonsbestandighet i minimum 10 til 20 år. Videre, å be om tredjeparts laboratorierapporter som bekrefter saltspraymotstanden (f.eks. ASTM B117-testing) og sveiseinntrengningsdybde fra tidligere produksjonskjøringer, fungerer som en definitiv beregning for å sammenligne produsentens pålitelighet.
Viktige takeaways
- De viktigste konklusjonene og begrunnelsen for lysstolper i rustfritt stål
- Spesifikasjoner, samsvar og risikosjekker som er verdt å validere før du forplikter deg
- Praktiske neste trinn og advarsler lesere kan søke umiddelbart
Ofte stilte spørsmål
Hva bør kjøpere sammenligne først når de kjøper lysstolper i rustfritt stål?
Begynn med luftstrøm/spesifikasjonsområde, samsvarskrav, installasjonsbegrensninger og ettersalgspolicy for reservedeler. Disse fire faktorene bestemmer vanligvis total risiko og marginkvalitet.
Hvordan kan leserne kontrollere landets kostnader for lysstolper i rustfritt stål?
Bryt ned enhet FOB, emballasjevolum, containerutnyttelse, toll/avgift og forventet returrate. En enkel landprismodell etter SKU-nivå bidrar til å unngå marginoverraskelser.
Hvilke sertifiseringer kreves vanligvis for lysstolper i rustfritt stål i nøkkelmarkeder?
Kravene varierer etter destinasjonsmarked; verifiser gjeldende standarder for elektrisk/sikkerhet og materialoverholdelse før PO-bekreftelse, og hold laboratorierapporter knyttet til eksakte SKU-versjoner.
Hvordan bør distributører sette MOQ og lagermål for lysstolper i rustfritt stål?
Bruk kanalbehovsdeling og ledetid for å angi nivådelt MOQ. Hold hurtiggående SKU-er dypere på lager mens du begrenser langhalevarianter med langsommere svinger og høyere holdekostnader.
Hva er en praktisk sjekkliste for kvalitetskontroll for bestillinger av lysstolper i rustfritt stål?
Definer AQL, liste over kritiske defekter, funksjonstester og slippsjekker for emballasje. Kjør inspeksjon før forsendelse og hold en sporbar defekttilbakemeldingssløyfe med fabrikken.