Hyrje
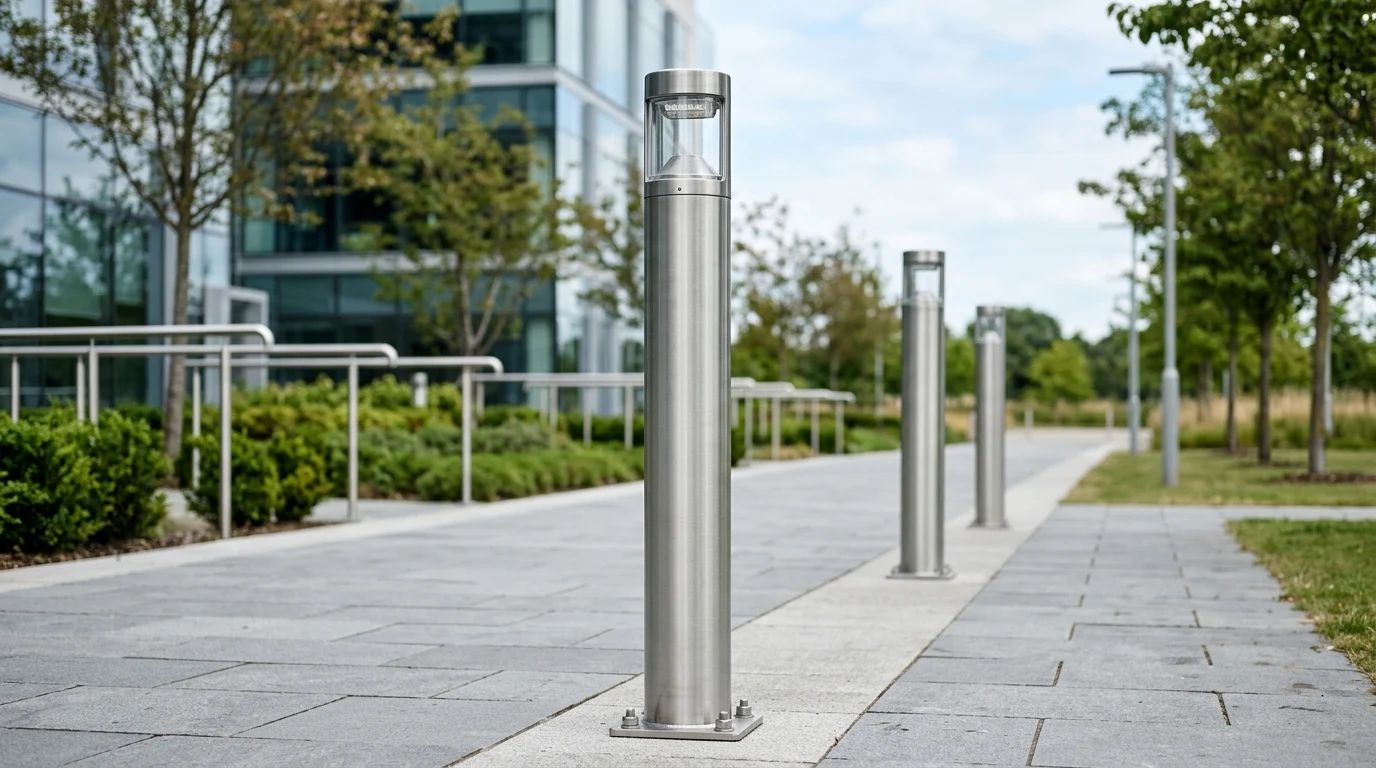
Nga përzgjedhja e aliazhit deri tek trajtimi përfundimtar i sipërfaqes, mënyra se si bëhen shtyllat e dritës prej çeliku inox ndikon drejtpërdrejt në forcën, rezistencën ndaj korrozionit, pamjen dhe jetën e shërbimit. Ky artikull shpjegon fazat kryesore të prodhimit, duke përfshirë zgjedhjen e materialit, prerjen dhe formimin, saldimin, lustrimin dhe inspektimin e cilësisë, kështu që lexuesit mund të shohin se si çdo hap kontribuon në performancën afatgjatë. Duke kuptuar procesin e prodhimit, blerësit, inxhinierët dhe planifikuesit e projekteve mund të vlerësojnë më mirë cilësinë e produktit, të krahasojnë furnizuesit dhe të gjykojnë nëse një shtyllë është ndërtuar për t'i bërë ballë mjediseve kërkuese urbane, industriale ose bregdetare.
Pse ka rëndësi prodhimi i shtyllave të lehta prej çeliku
Prodhimi i shtyllave të dritës prej çeliku inox përfaqëson një kryqëzim vendimtar të dizajnit urban, sigurisë publike dhe inxhinieri strukturore . Krahasuar me materialet tradicionale si alumini ose çeliku standard i karbonit, çeliku inox kërkon një proces fabrikimi më të specializuar, por jep një aset infrastrukturor me një cikël jete të jashtëzakonshme. Kur prodhohen siç duhet, këto shtylla zakonisht tejkalojnë një jetëgjatësi funksionale 50-vjeçare me mirëmbajtje minimale.
Kuptimi i këtij procesi të prodhimit është thelbësor për urbanistë , inxhinierë komunalë dhe zhvillues komercialë. Shpenzimet kapitale fillestare për çelik inox janë më të larta se ato të alternativave, që do të thotë se blerësit duhet të sigurojnë që proceset e fabrikimit, saldimit dhe përfundimit të justifikojnë investimin nëpërmjet elasticitetit strukturor afatgjatë dhe uljes së kostos totale të pronësisë.
Qëndrueshmëria dhe përfitimet e pamjes
Avantazhi kryesor strukturor dhe estetik i çelikut inox qëndron në shtresën e tij pasive të oksidit të kromit. Kjo mburojë e padukshme, vetë-shëruese formohet natyrshëm kur aliazhi përmban një minimum prej 10,5% krom. Gjatë gjithë procesit të prodhimit, mbrojtja dhe rritja e kësaj shtrese është thelbësore për të siguruar që produkti përfundimtar t'i rezistojë ndryshkut, degradimit të smogut dhe ekspozimit kimik në mjedise të ashpra urbane ose bregdetare.
| Materiali | Jetëgjatësia e vlerësuar (Vite) | Rezistenca tipike në tërheqje (MPa) | Indeksi relativ i kostos |
|---|---|---|---|
| Çelik inox (304/316) | 50+ | 500 – 600 | E lartë (1,8x) |
| Aliazh alumini | 30 – 40 | 270 – 310 | Mesatare (1,3x) |
| Çeliku i galvanizuar me karbon | 20 – 25 | 400 – 550 | Baza (1,0x) |
Kërkesat e projektit duhet të përcaktohen së pari
Përpara fillimit të ciklit të prodhimit, ekipet e prokurimit duhet të përcaktojnë kërkesat e rrepta të projektit që diktojnë fazën inxhinierike. Specifikimet e ngarkesës së erës janë variabli më kritik; shtyllat duhet të projektohen dhe prodhohen gjeometrikisht për t'i bërë ballë shpejtësive bazë të erës që variojnë nga 120 mph deri në 180 mph (193 deri në 290 km/h), në varësi të kodeve lokale meteorologjike dhe klasifikimeve të zonave të uraganit.
Për më tepër, kërkesat dimensionale diktojnë drejtpërdrejt qasjen e prodhimit. Kërkesat për lartësi zakonisht shtrihen nga 3 metra për shtigjet e këmbësorëve deri në 12 metra ose më shumë për ndriçimin e autostradave dhe kryqëzimeve. Këto parametra të lartësisë, të kombinuara me peshën e ndriçuesit dhe shkallën e kërkuar të erës, përcaktojnë trashësinë e nevojshme të murit dhe diametrin e bazës së tubit të çelikut të papërpunuar.
Si prodhohen shtyllat e dritës prej çeliku inox
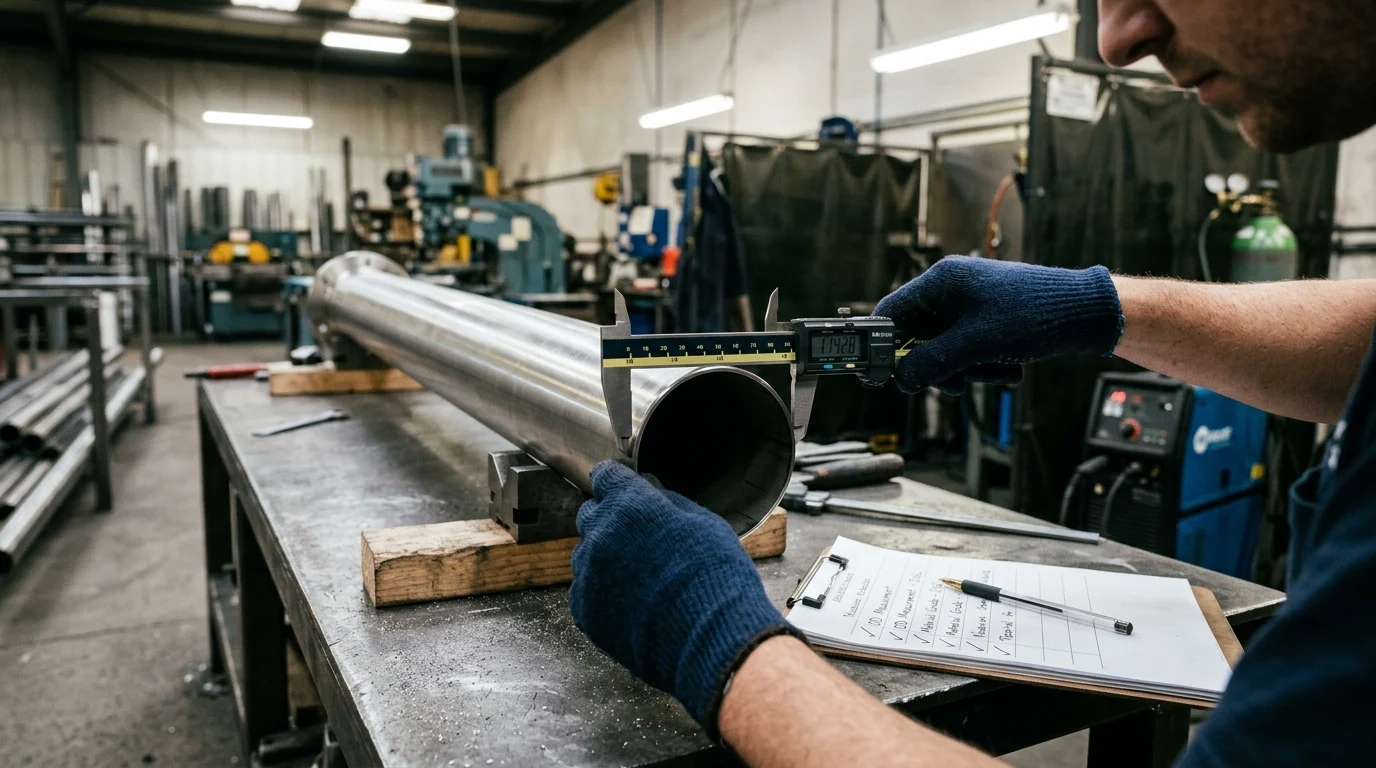
Cikli i fabrikimit transformon mbështjelljet e sheshta, të papërpunuara të çelikut në kolona ndriçimi të shëndosha, gjeometrikisht të sakta. Ky transformim kërkon makineri të rënda të specializuara, respektim të rreptë ndaj tolerancave metalurgjike dhe një mjedis fabrike shumë të kontrolluar për të parandaluar ndotjen e kryqëzuar me grimcat e çelikut të karbonit.
Notat e materialit, trashësia dhe dizajni i tubit
Prodhuesit përdorin kryesisht dy lloje çeliku inox austenitik: Lloji 304 për aplikime standarde në brendësi dhe Lloji 316L për detarë ose mjedise të rënda industriale . Lloji 316L përfshin një shtesë molibden 2,0% deri në 3,0%, duke siguruar rezistencë superiore ndaj gropave të klorurit nga kripërat e rrugës dhe spërkatja e oqeanit. Trashësia e materialit të zgjedhur zakonisht varion nga 2,0 mm për shtyllat e lehta të këmbësorëve deri në 4,0 mm ose 5,0 mm për aplikimet me shtylla të larta.
Dizajni i tubit gjithashtu ndikon shumë në hapat e prodhimit. Shtyllat mund të fabrikohen si tuba cilindrikë standardë, profile katrore ose forma konike të ngushtuara vazhdimisht. Modelet e ngushta janë shumë të favorizuara në industri, sepse ato ulin qendrën e gravitetit, zvogëlojnë peshën e përgjithshme të materialit dhe ofrojnë stabilitet aerodinamik superior ndaj derdhjes së vorbullës së shkaktuar nga era.
Prerja, rrotullimi, saldimi dhe drejtimi
Prodhimi fillon duke zbërthyer lëndën e parë dhe duke e ushqyer atë përmes makinerive të prerjes me lazer CNC, të cilat arrijnë toleranca kërkuese dimensionale prej ±0,1 mm. Pasi të priten në modelin e saktë të sheshtë, fletët e çelikut transferohen në frenat e shtypjes së rëndë ose makinat rrotulluese që formojnë gradualisht metalin në një profil të mbyllur tubular.
Më pas, shtresat gjatësore mbyllen përgjithmonë. Prodhimi me cilësi të lartë mbështetet në saldimin me hark të zhytur (SAW) ose saldimin me gaz inert tungsteni (TIG) për të siguruar depërtim të plotë të bashkimit pa cenuar integritetin strukturor të aliazhit ose pa djegur përmbajtjen e kromit. Pas saldimit, shtyllat i nënshtrohen një procesi rigoroz të drejtimit mekanik. Presat hidraulike ushtrojnë presion të synuar për të korrigjuar çdo shtrembërim të shkaktuar nga nxehtësia, duke ruajtur rreptësisht një devijim drejtësisë prej më pak se 3 mm për metër linear.
Si ndikojnë përfundimi dhe montimi në performancën
Përtej fabrikimit strukturor të papërpunuar, fazat e përfundimit dhe të montimit diktojnë qëndrueshmërinë mjedisore përfundimtare të polit dhe integrimin në infrastrukturën e sitit. Mbarimi i duhur nuk është vetëm për estetikë; është një hap metalurgjik kritik që rikthen integritetin e sipërfaqes së materialit pas traumës së saldimit dhe lakimit.
Përfundime të krehura, të lëmuara, të pasivuara dhe të lyera me pluhur
Mbarimi i sipërfaqes rrit uniformitetin vizual dhe rezistencën ndaj korrozionit. Përfundimet mekanike standarde përfshijnë një furçë me drejtim #4 ose një lustër pasqyre me shkëlqim të lartë, duke arritur shpesh një vrazhdësi të rafinuar të sipërfaqes (Ra) më pak se 0,4 µm, e cila parandalon që papastërtitë dhe kloruret të ngjiten në shtyllë.
Pas përfundimit mekanik, pasivizimi kimik është i detyrueshëm. Shtyllat zhyten në një banjë me acid nitrik ose citrik për të hequr depozitat e lira të hekurit të mbetura nga veglat dhe për të përshpejtuar me shpejtësi formimin e shtresës mbrojtëse të oksidit. Nëse kërkohet një ngjyrë specifike, një shtresë pluhuri poliester aplikohet në mënyrë elektrostatike dhe piqet në një trashësi prej 60 deri në 80 mikron, duke siguruar një pengesë shtesë kundër degradimit UV.
| Lloji i përfundimit | Metoda e procesit | Vrazhdësia e sipërfaqes (Ra) | Mjedisi ideal i aplikimit |
|---|---|---|---|
| #4 I krehur | Lustrim i rripit gërryes | < 0,4 μm | Rrugë urbane, sheshe tregtare |
| Pasqyrë polake | Pastrim i njëpasnjëshëm i imët | < 0,1 μm | Arkitekturë e nivelit të lartë, dekorativ |
| E veshur me pluhur | Spërkatje elektrostatike dhe piqem | N/A (trashësia 60-80 µm) | Zonat komunale të përputhura me ngjyra |
| Bead Blasted | Bombardim me rruaza qelqi | 1,0 - 1,5 μm | Segmentet e autostradës kundër shkëlqimit |
Pllaka bazë, bulonat e ankorimit, kllapat dhe dyert e hyrjes
Faza përfundimtare e montimit përfshin lidhjen e përhershme të pajisjeve kritike në boshtin kryesor. Pllakat bazë, zakonisht të prera me lazer nga çelik inoks me trashësi të rëndë 12 mm deri në 20 mm, janë të siguruara në fund të boshtit duke përdorur saldime me fileto me depërtim të plotë. Këto pllaka duhet të jenë në nivel të përkryer për të shpërndarë momentin e përmbysjes në themelin e betonit.
Bulonat e ankorimit, që zakonisht variojnë nga madhësitë M16 në M24, janë të koordinuara me shabllonet e pllakës bazë për të siguruar instalim pa probleme në vend. Prodhuesit gjithashtu presin dhe përforcojnë dyert e hyrjes (vrima) pranë bazës së shtyllës. Këto vrima përmbajnë korniza të brendshme të përforcuara dhe guarnicione gome EPDM për të ruajtur një vlerësim IP65 të mbrojtjes nga hyrja, duke mbrojtur instalimet elektrike të brendshme dhe blloqet e terminaleve nga depërtimi i lagështirës dhe pluhurit.
Si testohen shtyllat e dritës prej çeliku inox
Protokollet rigoroze të testimit duhet të integrohen gjatë gjithë rrjedhës së punës së prodhimit. Për shkak se shtyllat e dritës janë instaluar në hapësira publike me trafik të lartë, dështimet strukturore katastrofike paraqesin rreziqe të rënda sigurie dhe çështje përgjegjësie. Sigurimi i cilësisë siguron që produkti i përfunduar të përputhet me specifikimet fillestare inxhinierike.
Kontrollet strukturore, të ngarkesës së erës, saldimit dhe dimensioneve
Integriteti strukturor vërtetohet nëpërmjet një kombinimi të testimit të ngarkesës fizike dhe analizës së elementeve të fundme të bazuara në softuer (FEA). Ekipet inxhinierike simulojnë ngarkesat dinamike të erës, duke testuar shpesh modelet virtuale kundër rrehjeve të erës 150 mph për të verifikuar që kufijtë e devijimit mbeten brenda parametrave të sigurt operacional.
Cilësia fizike e saldimit shqyrtohet shumë duke përdorur metodat e testimit jo shkatërrues (NDT). Prodhuesit e nivelit të lartë mandatojnë testimin 100% të depërtimit të bojës ose inspektimin tejzanor në të gjitha nyjet kritike bazë-bosht për të zbuluar çarje mikroskopike ose shkrirje jo të plotë. Kontrollet e dimensioneve kryhen gjithashtu vazhdimisht për të verifikuar raportet e ngushtimit, trashësinë e murit dhe rrafshimin e pllakës bazë, me departamente të rrepta të kontrollit të cilësisë që synojnë një shkallë të përgjithshme defekti të fabrikës prej më pak se 0,5% përpara paketimit.
Standardet, certifikatat dhe të dhënat e inspektimit
Objektet me reputacion të prodhimit funksionojnë sipas sistemeve të rrepta të menaxhimit të cilësisë ISO 9001 dhe prodhojnë shtylla që përputhen me standardet e njohura rajonale. Në Evropë, kjo përfshin respektimin e EN 40-3-1 për projektimin dhe verifikimin strukturor të kolonave të ndriçimit të çelikut, ndërsa projektet e Amerikës së Veriut zakonisht mbështeten në udhëzimet e AASHTO.
Për të vërtetuar vërtetësinë e materialit, blerësit duhet të kërkojnë gjithmonë EN 10204 3.1 Certifikatat e Testit të Mullirit. Këto të dhëna të standardizuara të inspektimit ofrojnë të dhëna të gjurmueshme, specifike për grupin mbi përbërjen e saktë kimike (duke verifikuar përqindjet e kromit, nikelit dhe molibdenit) dhe forcën mekanike të rendimentit të çelikut të papërpunuar të përdorur për periudhën specifike të prodhimit.
Si duhet të vlerësojnë blerësit prodhuesit
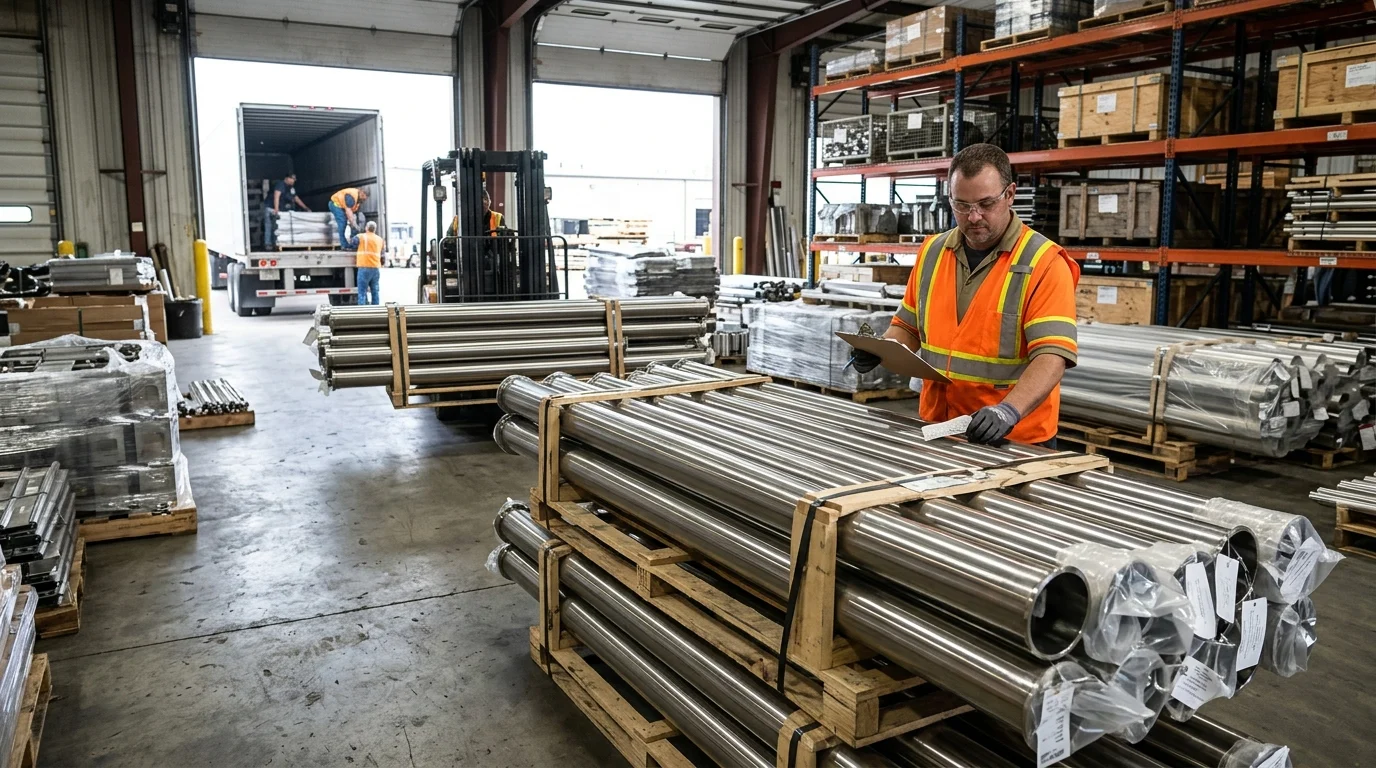
Blerja e shtyllave të dritës prej çeliku inox kërkon lundrimin në një zinxhir të ndërlikuar furnizimi global. Blerësit duhet të balancojnë shpenzimet kapitale paraprake me garancitë afatgjata të performancës, duke siguruar që partneri i zgjedhur prodhues mund të ofrojë cilësi dhe efikasitet logjistik.
Drejtuesit e kostos, koha e drejtimit, personalizimi dhe logjistika
Çmimi është i ndikuar shumë nga tregu i paqëndrueshëm i mallrave globale, veçanërisht çmimi spot i nikelit dhe molibdenit të përdorur në lidhjet 304 dhe 316L. Kohët standarde të prodhimit të fabrikës zakonisht variojnë nga 4 deri në 8 javë, por kërkesa për profile të ngushtuara me porosi ose veshje të specializuara arkitekturore pluhur mund të zgjasë oraret e prodhimit në 10 deri në 12 javë.
Sasitë minimale të porosive (MOQ) janë një tjetër faktor kritik, që zakonisht fillon nga 10 deri në 20 njësi për të justifikuar kostot e konfigurimit të makinës së rëndë. Nga pikëpamja logjistike, efikasiteti i transportit të mallrave në oqean maksimizohet duke përdorur shtyllat e ngjitura të mbivendosura. Në varësi të diametrit të bazës dhe gjatësisë së përgjithshme, një kontejner standard i transportit me Kubë të Lartë (HQ) 40 këmbë mund të strehojë afërsisht 150 deri në 200 shtylla, gjë që redukton në mënyrë drastike koston e transportit për njësi.
Si të krahasoni opsionet e furnizuesit
Kur krahasojnë furnizuesit e mundshëm, ekipet e prokurimit duhet të vlerësojnë qëllimin e prodhuesit aftësitë e brendshme kundrejt hapave të jashtëm. Një furnizues që kontrollon prerjen me lazer, saldimin e automatizuar dhe pasivimin kimik nën një çati, përgjithësisht ofron kontroll jashtëzakonisht të lartë të cilësisë dhe kohë më të besueshme të prodhimit.
Blerësit duhet të vlerësojnë me kujdes kushtet standarde të garancisë, duke u siguruar që ato mbulojnë integritetin strukturor dhe rezistencën ndaj korrozionit për një minimum prej 10 deri në 20 vjet. Për më tepër, kërkesa për raporte laboratorike të palëve të treta që verifikojnë rezistencën ndaj spërkatjes së kripës (p.sh. testimi ASTM B117) dhe thellësia e depërtimit të saldimit nga prodhimet e mëparshme shërben si një metrikë përfundimtare për krahasimin e besueshmërisë së prodhuesit.
Marrëveshje kryesore
- Përfundimet dhe arsyetimi më i rëndësishëm për shtyllat e dritës prej çeliku inox
- Specifikimi, pajtueshmëria dhe kontrollet e rrezikut ia vlen të vërtetohen përpara se të angazhoheni
- Hapat e ardhshëm praktik dhe paralajmërimet lexuesit mund t'i aplikojnë menjëherë
Pyetjet e bëra më shpesh
Çfarë duhet të krahasojnë së pari blerësit kur sigurojnë shtylla të lehta çeliku inox?
Filloni me diapazonin e rrjedhës së ajrit/specifikimeve, kërkesat e pajtueshmërisë, kufizimet e instalimit dhe politikën e pjesëve rezervë pas shitjes. Këta katër faktorë zakonisht përcaktojnë rrezikun total dhe cilësinë e marzhit.
Si mund të kontrollojnë lexuesit koston e uljes për shtyllat e dritës prej çeliku inox?
Ndani njësinë FOB, vëllimin e paketimit, përdorimin e kontejnerit, detyrimin/taksën dhe shkallën e pritshme të kthimit. Një model i thjeshtë me kosto tokësore nga niveli SKU ndihmon në shmangien e surprizave të marzhit.
Cilat çertifikime kërkohen zakonisht për shtyllat e dritës prej çeliku inox në tregjet kryesore?
Kërkesat ndryshojnë sipas tregut të destinacionit; verifikoni standardet e zbatueshme të pajtueshmërisë elektrike/sigurisë dhe materialeve përpara konfirmimit të PO dhe mbani raportet laboratorike të lidhura me versionet e sakta të SKU.
Si duhet të vendosin shpërndarësit objektivat MOQ dhe të inventarit për shtyllat e dritës prej çeliku inox?
Përdorni ndarjen e kërkesës së kanalit dhe kohën e drejtimit për të vendosur MOQ me nivele. Mbani SKU-të me lëvizje të shpejtë më thellë në magazinë duke kufizuar variantet me bisht të gjatë me kthesa më të ngadalta dhe kosto më të larta të mbajtjes.
Çfarë është një listë kontrolli praktike e kontrollit të cilësisë për porositë e shtyllave të dritës prej çeliku të pandryshkshëm?
Përcaktoni AQL, listën e defekteve kritike, testet e funksionit dhe kontrollet e rënies së paketimit. Kryeni inspektimin para dërgesës dhe mbani një qark reagimi të gjurmueshëm të defektit me fabrikën.