Introduktion
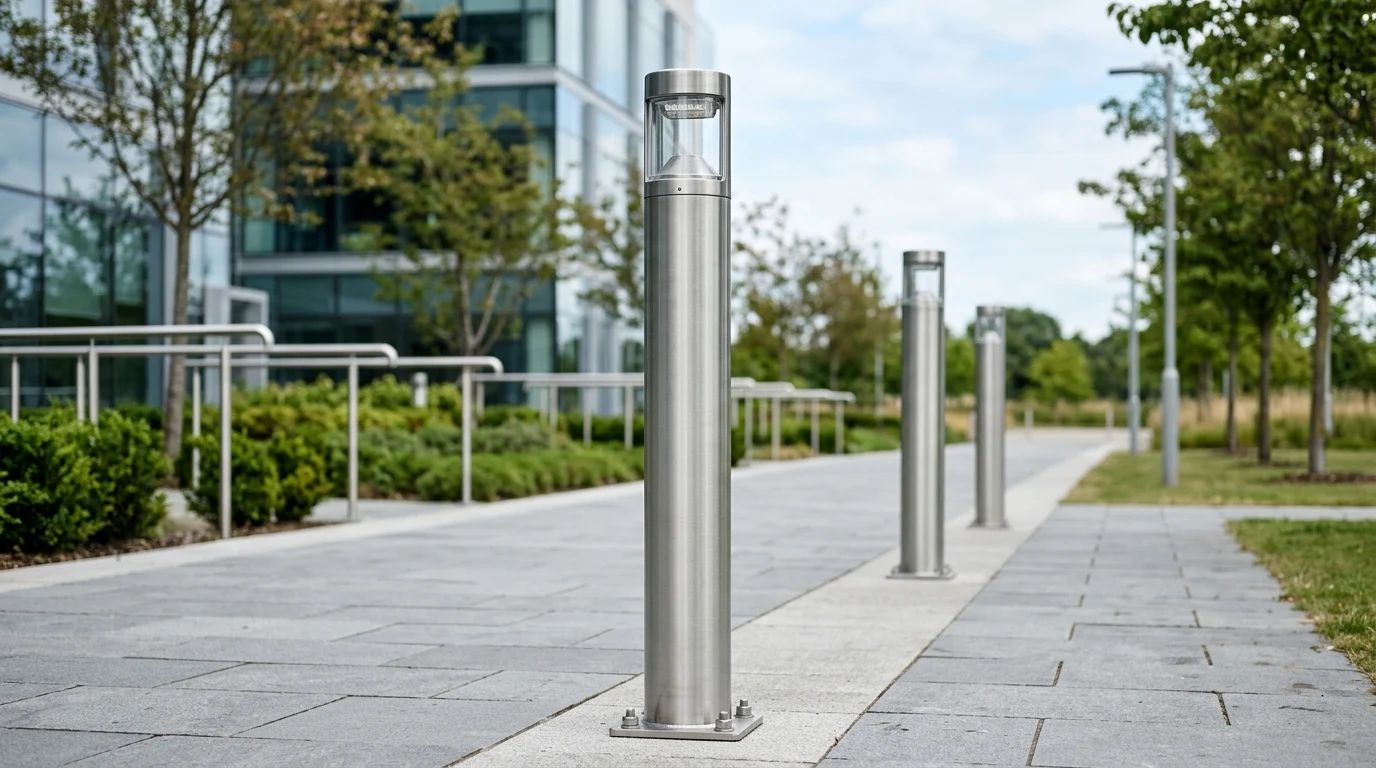
Från val av legering till slutlig ytbehandling, sättet som ljusstolpar i rostfritt stål tillverkas påverkar direkt styrka, korrosionsbeständighet, utseende och livslängd. Den här artikeln förklarar de viktigaste produktionsstegen, inklusive materialval, skärning och formning, svetsning, polering och kvalitetskontroll, så att läsarna kan se hur varje steg bidrar till långsiktig prestanda. Genom att förstå tillverkningsprocessen kan köpare, ingenjörer och projektplanerare bättre utvärdera produktkvalitet, jämföra leverantörer och bedöma om en stolpe är byggd för att klara krävande stads-, industri- eller kustmiljöer.
Varför det är viktigt att tillverka ljusstolpar i rostfritt stål
Tillverkningen av ljusstolpar i rostfritt stål representerar en avgörande skärningspunkt mellan stadsdesign, allmän säkerhet och konstruktionsteknik . Jämfört med traditionella material som aluminium eller standard kolstål kräver rostfritt stål en mer specialiserad tillverkningsprocess men ger en infrastrukturtillgång med en exceptionell livscykel. När de är korrekt tillverkade överskrider dessa stolpar rutinmässigt en 50-årig livslängd med minimalt underhåll.
Att förstå denna tillverkningsprocess är viktigt för stadsplanerare , kommunalingenjörer och kommersiella utvecklare. De initiala investeringarna för rostfritt stål är högre än för alternativ, vilket innebär att köpare måste säkerställa att tillverknings-, svets- och efterbehandlingsprocesserna motiverar investeringen genom långsiktig strukturell motståndskraft och minskade totala ägandekostnader.
Fördelar med hållbarhet och utseende
Den primära strukturella och estetiska fördelen med rostfritt stål ligger i dess passiva kromoxidskikt. Denna osynliga, självläkande sköld bildas naturligt när legeringen innehåller minst 10,5 % krom. Under hela tillverkningsprocessen är det ytterst viktigt att skydda och förbättra detta lager för att säkerställa att den slutliga produkten motstår rost, smognedbrytning och kemisk exponering i tuffa stads- eller kustmiljöer.
| Material | Beräknad livslängd (år) | Typisk draghållfasthet (MPa) | Relativt kostnadsindex |
|---|---|---|---|
| Rostfritt stål (304/316) | 50+ | 500 – 600 | Hög (1,8x) |
| Aluminiumlegering | 30 – 40 | 270 – 310 | Medium (1,3x) |
| Galvaniserat kolstål | 20 – 25 | 400 – 550 | Bas (1,0x) |
Projektkrav att definiera först
Innan tillverkningscykeln påbörjas måste inköpsteamen definiera stränga projektkrav som dikterar konstruktionsfasen. Vindlastspecifikationer är den mest kritiska variabeln; stolpar måste vara geometriskt utformade och tillverkade för att motstå basvindhastigheter från 120 mph till 180 mph (193 till 290 km/h), beroende på lokala meteorologiska koder och orkanzonsklassificeringar.
Dessutom dikterar dimensionskrav direkt tillverkningsmetoden. Höjdkraven sträcker sig vanligtvis från 3 meter för gångvägar upp till 12 meter eller mer för motorvägs- och korsningsbelysning. Dessa höjdparametrar, i kombination med armaturens vikt och den erforderliga vindklassen, bestämmer den nödvändiga väggtjockleken och basdiametern för det råa stålröret.
Hur rostfria ljusstolpar tillverkas
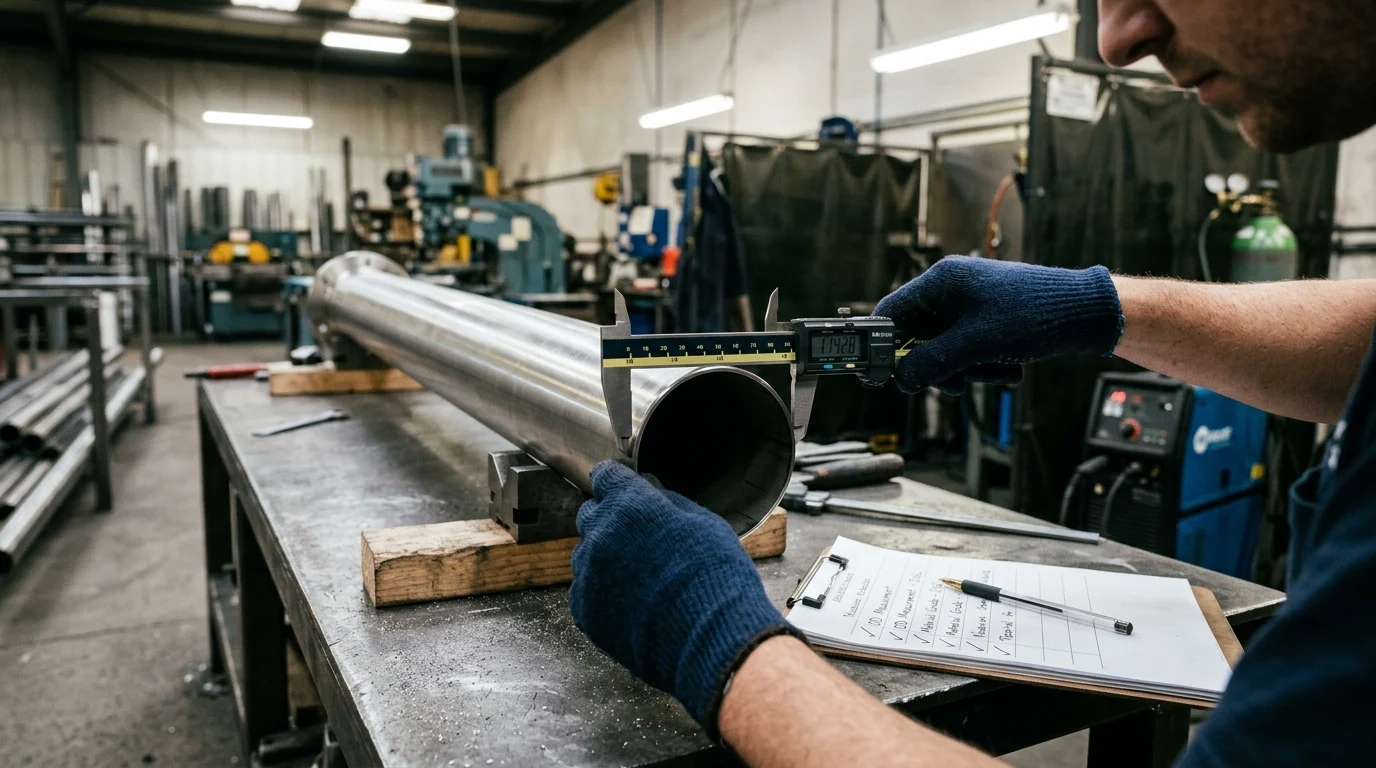
Tillverkningscykeln förvandlar platta, råa stålspolar till strukturellt sunda, geometriskt exakta ljuspelare. Denna omvandling kräver specialiserade tunga maskiner, strikt överensstämmelse med metallurgiska toleranser och en mycket kontrollerad fabriksmiljö för att förhindra korskontaminering med kolstålpartiklar.
Materialkvaliteter, tjocklek och rördesign
Tillverkare använder i första hand två austenitiska rostfria stålsorter: Typ 304 för standardapplikationer i inlandet och Typ 316L för marina eller tunga industrimiljöer . Typ 316L inkluderar en tillsats av 2,0 % till 3,0 % molybden, vilket ger överlägsen motståndskraft mot kloridgropar från vägsalter och havsspray. Den valda materialtjockleken sträcker sig vanligtvis från 2,0 mm för lätta fotgängarstolpar upp till 4,0 mm eller 5,0 mm för applikationer med hög mast.
Rördesignen påverkar också i hög grad tillverkningsstegen. Stolpar kan tillverkas som standard cylindriska rör, fyrkantiga profiler eller kontinuerligt avsmalnande koniska former. Avsmalnande konstruktioner är mycket gynnade i branschen eftersom de sänker tyngdpunkten, minskar den totala materialvikten och erbjuder överlägsen aerodynamisk stabilitet mot vindinducerade virvelavfall.
Kapning, rullning, svetsning och rätning
Produktionen börjar med att rulla upp råmaterialet och mata det genom CNC laserskärmaskiner, som uppnår exakta dimensionella toleranser på ±0,1 mm. När de väl har skurits till det exakta platta mönstret överförs stålplåtarna till kraftiga kantpressar eller rullmaskiner som gradvis formar metallen till en sluten rörformad profil.
De längsgående sömmarna stängs sedan permanent. Högkvalitativ tillverkning förlitar sig på svetsning med nedsänkt bågsvetsning (SAW) eller Tungsten Inert Gas (TIG) för att säkerställa full fogpenetration utan att kompromissa med legeringens strukturella integritet eller bränna ut krominnehållet. Eftersvetsning genomgår stolparna en rigorös mekanisk riktningsprocess. Hydrauliska pressar applicerar riktat tryck för att korrigera eventuell värmeinducerad skevhet, och bibehåller strikt en rakhetsavvikelse på mindre än 3 mm per linjär meter.
Hur efterbehandling och montering påverkar prestanda
Utöver den råa strukturella tillverkningen dikterar efterbehandlings- och monteringsstadierna stolpens slutliga miljömässiga motståndskraft och integrering i anläggningens infrastruktur. Korrekt efterbehandling är inte bara för estetik; det är ett kritiskt metallurgiskt steg som återställer materialets ytintegritet efter traumat av svetsning och böjning.
Borstad, polerad, passiverad och pulverlackerad finish
Ytbehandling förbättrar både visuell enhetlighet och korrosionsbeständighet. Standard mekaniska ytbehandlingar inkluderar en riktad #4-borste eller en högblank spegelpolering, som ofta uppnår en förfinad ytråhet (Ra) på mindre än 0,4 µm, vilket förhindrar smuts och klorider från att klänga fast vid stolpen.
Efter mekanisk efterbehandling är kemisk passivering obligatorisk. Stolparna är nedsänkta i ett salpeter- eller citronsyrabad för att avlägsna fria järnavlagringar som lämnats av verktyg och för att snabbt påskynda bildandet av det skyddande oxidskiktet. Om en specifik färg krävs appliceras en polyesterpulverbeläggning elektrostatiskt och bakas i en tjocklek på 60 till 80 mikron, vilket ger en ytterligare barriär mot UV-nedbrytning.
| Finish Typ | Processmetod | Ytjämnhet (Ra) | Idealisk applikationsmiljö |
|---|---|---|---|
| #4 Borstad | Slipande bandpolering | < 0,4 µm | Stadsgator, kommersiella torg |
| Spegelpolsk | Successiv finputsning | < 0,1 µm | High-end arkitektonisk, dekorativ |
| Pulverlackerad | Elektrostatisk spray & baka | N/A (60-80 µm tjock) | Färgmatchade kommunala zoner |
| Pärlblästrad | Beskjutning av glaspärlor | 1,0 – 1,5 µm | Avbländande motorvägssegment |
Basplattor, ankarbultar, fästen och åtkomstdörrar
Den sista monteringsfasen innebär att permanent fästa kritisk hårdvara på huvudaxeln. Basplattor, vanligtvis laserskurna från kraftigt 12 mm till 20 mm tjockt rostfritt stål, fästs vid botten av axeln med hjälp av fullpenetrerande kälsvetsar. Dessa plattor måste vara perfekt i nivå för att fördela det vältande momentet till betongfundamentet.
Förankringsbultar, vanligtvis från storlekarna M16 till M24, är samordnade med basplattans mallar för att säkerställa sömlös installation på plats. Tillverkare skär och förstärker också åtkomstdörrar (handhål) nära stolpens bas. Dessa handhål har förstärkta interna ramar och EPDM-gummipackningar för att bibehålla en IP65-klassificering, vilket skyddar interna elektriska ledningar och kopplingsplintar från fukt och damm.
Hur rostfria ljusstolpar testas
Rigorösa testprotokoll måste integreras genom hela tillverkningsarbetsflödet. Eftersom ljusstolpar är installerade i offentliga utrymmen med hög trafik, utgör katastrofala strukturella fel allvarliga säkerhetsrisker och ansvarsproblem. Kvalitetssäkring säkerställer att den färdiga produkten matchar de initiala tekniska specifikationerna.
Konstruktions-, vindlast-, svets- och dimensionskontroller
Strukturell integritet valideras genom en kombination av fysisk belastningstestning och mjukvarubaserad Finite Element Analysis (FEA). Ingenjörsteam simulerar dynamiska vindbelastningar och testar ofta virtuella modeller mot vindbyar på 150 mph för att verifiera att avböjningsgränserna håller sig inom säkra driftsparametrar.
Den fysiska svetskvaliteten granskas noggrant med metoder för icke-förstörande testning (NDT). Tillverkare i toppskiktet kräver 100 % penetreringstestning eller ultraljudsinspektion av alla kritiska bas-till-axel-förband för att upptäcka mikroskopiska sprickor eller ofullständig sammansmältning. Dimensionskontroller utförs också kontinuerligt för att verifiera avsmalnande förhållanden, väggtjocklek och bottenplattans planhet, med strikta kvalitetskontrollavdelningar som siktar på en total fabriksdefektfrekvens på mindre än 0,5 % före förpackning.
Standarder, certifikat och inspektionsprotokoll
Ansedda tillverkningsanläggningar arbetar under stränga ISO 9001 kvalitetsledningssystem och producerar stolpar som överensstämmer med erkända regionala standarder. I Europa inkluderar detta efterlevnad av EN 40-3-1 för design och strukturell verifiering av stålbelysningsstolpar, medan nordamerikanska projekt vanligtvis förlitar sig på AASHTO-riktlinjer.
För att bevisa materialets äkthet bör köpare alltid kräva EN 10204 3.1 Mill Test Certificates. Dessa standardiserade inspektionsregister ger spårbara, batchspecifika data om den exakta kemiska sammansättningen (verifiering av krom-, nickel- och molybdenprocenthalterna) och den mekaniska sträckgränsen för det råstål som används för den specifika produktionskörningen.
Hur köpare bör utvärdera tillverkare
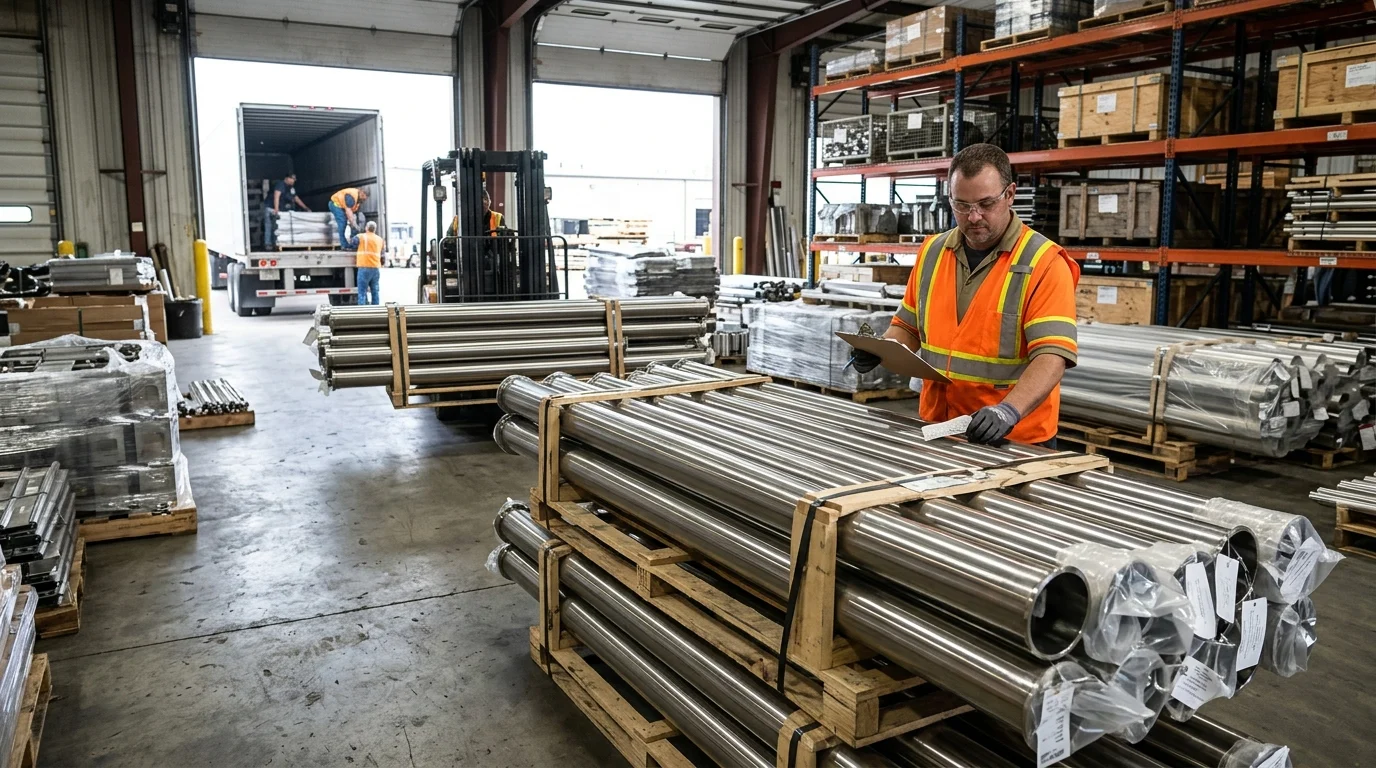
Att skaffa ljusstolpar i rostfritt stål kräver att man navigerar i en komplex global försörjningskedja. Köpare måste balansera investeringar i förväg med långsiktiga prestationsgarantier, vilket säkerställer att den valda tillverkningspartnern kan leverera både kvalitet och logistisk effektivitet.
Kostnadsdrivare, ledtider, anpassning och logistik
Prissättningen påverkas starkt av den flyktiga globala råvarumarknaden, särskilt spotprissättningen på nickel och molybden som används i 304 och 316L-legeringar. Fabrikens standardledtider sträcker sig vanligtvis från 4 till 8 veckor, men att begära anpassade avsmalnande profiler eller specialiserade arkitektoniska pulverbeläggningar kan förlänga produktionsschemat till 10 till 12 veckor.
Minsta orderkvantitet (MOQ) är en annan kritisk faktor, vanligtvis från 10 till 20 enheter för att motivera de tunga maskininstallationskostnaderna. Logistiskt maximeras sjöfrakteffektiviteten genom att använda kapslade avsmalnande stolpar. Beroende på basens diameter och totala längd kan en standard 40-fots High Cube (HQ) fraktcontainer rymma cirka 150 till 200 stolpar, vilket drastiskt minskar transportkostnaden per enhet.
Hur man jämför leverantörsalternativ
När man jämför potentiella leverantörer bör inköpsteamen utvärdera tillverkarens omfattning av interna möjligheter kontra utkontrakterade steg. En leverantör som kontrollerar laserskärning, automatiserad svetsning och kemisk passivering under ett och samma tak erbjuder generellt mycket överlägsen kvalitetskontroll och mer tillförlitliga ledtider.
Köpare bör noggrant bedöma standardgarantivillkoren och se till att de täcker strukturell integritet och korrosionsbeständighet i minst 10 till 20 år. Att begära laboratorierapporter från tredje part som verifierar saltspraymotståndet (t.ex. ASTM B117-testning) och svetspenetrationsdjup från tidigare produktionskörningar fungerar dessutom som ett definitivt mått för att jämföra tillverkarens tillförlitlighet.
Nyckel takeaways
- De viktigaste slutsatserna och motiveringen för ljusstolpar i rostfritt stål
- Specifikationer, efterlevnad och riskkontroller värda att validera innan du förbinder dig
- Praktiska nästa steg och varningar läsare kan ansöka omedelbart
Vanliga frågor
Vad ska köpare jämföra först när de köper ljusstolpar i rostfritt stål?
Börja med luftflöde/specifikationsområde, efterlevnadskrav, installationsbegränsningar och reservdelspolicy efter försäljning. Dessa fyra faktorer avgör vanligtvis total risk och marginalkvalitet.
Hur kan läsare kontrollera landade kostnader för ljusstolpar i rostfritt stål?
Fördela enhet FOB, förpackningsvolym, containerutnyttjande, tull/skatt och förväntad returhastighet. En enkel landkostnadsmodell efter SKU-nivå hjälper till att undvika marginalöverraskningar.
Vilka certifieringar krävs vanligtvis för ljusstolpar i rostfritt stål på nyckelmarknader?
Kraven varierar beroende på destinationsmarknad; verifiera tillämpliga el-/säkerhets- och materialöverensstämmelsestandarder innan PO-bekräftelse, och håll labbrapporter kopplade till exakta SKU-versioner.
Hur bör distributörer sätta MOQ och lagermål för rostfria ljusstolpar?
Använd kanalefterfrågedelning och ledtid för att ställa in nivåstyrd MOQ. Håll snabbrörliga SKU:er djupare i lager samtidigt som du begränsar varianter med lång svans med långsammare svängar och högre hållkostnader.
Vad är en praktisk checklista för kvalitetskontroll för beställningar av ljusstolpar i rostfritt stål?
Definiera AQL, lista över kritiska defekter, funktionstester och förpackningskontroller. Kör inspektion före leverans och håll en spårbar defektåterkopplingsslinga hos fabriken.